



Dominando el mecanizado de materiales pegajosos: consejos probados para acabado superior y vida de herramienta
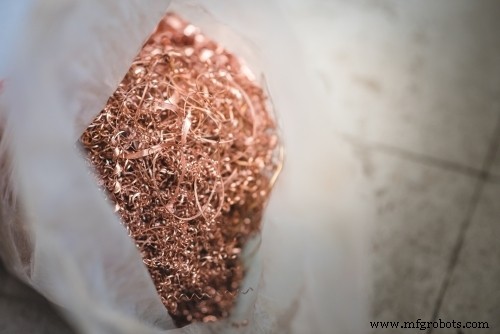
Los mecanizadores enfrentan muchos problemas y desafíos al fabricar materiales pegajosos (gummy materials). Estos tipos de materiales incluyen aceros de bajo carbono, aceros inoxidables, aleaciones de níquel, titanio, cobre, y metales con alto contenido de cromo. Los materiales pegajosos tienden a producir virutas largas y fibrosas, y son propensos a crear filo acumulado (BUE). Estos problemas comunes pueden impactar el acabado superficial, vida de herramienta, y tolerancias de pieza.
Viruta Continua con Filo Acumulado (BUE)
Las virutas continuas son virutas largas, tipo cinta, que se forman cuando la herramienta corta a través de un material, separando virutas a lo largo del plano de cizallamiento creado por el filo de corte de la herramienta. Estas virutas se deslizan por la cara de la herramienta a un flujo constante para crear una viruta larga y fibrosa. Las altas temperaturas, presiones, y fricción producidas al cortar son todos factores que llevan a las virutas pegajosas que se adhieren al filo de corte. Cuando este filo acumulado se vuelve lo suficientemente grande, puede romperse dejando exceso de material en la pieza, o rayar la pieza dejando un mal acabado superficial.
Refrigerante
Usar grandes cantidades de refrigerante puede ayudar con control de temperatura y evacuación de viruta mientras se mecanizan materiales pegajosos. La temperatura es una gran fuerza impulsora detrás del filo acumulado. Cuanto más alta la temperatura, más fácil y rápido se puede formar un filo acumulado. El refrigerante mantendrá las temperaturas locales más bajas y puede prevenir que el material se endurezca por trabajo y se galling. Las virutas largas y fibrosas tienen el potencial de "anidar" alrededor de la herramienta y causar fallo de herramienta. El refrigerante ayudará a romper estas virutas en pedazos más pequeños y moverlas lejos de la acción de corte por enfriamiento rápido (flash cooling), resultando en fractura de la viruta en pedazos más pequeños. El refrigerante debería aplicarse directamente al área de contacto de la herramienta y pieza para tener el máximo efecto.
Compromiso de Herramienta (Tool Engagement)
Parámetros de Ejecución
La herramienta debería ser alimentada constantemente en la pieza. Permitir que la herramienta permanezca (dwell) puede causar endurecimiento por trabajo y aumentar la posibilidad de galling y filo acumulado. Una combinación de avances más altos y velocidades más bajas debería usarse para mantener las tasas de remoción de material en un nivel razonable. Un aumento en avances elevará la temperatura menos que un aumento en velocidad. Esto se relaciona con el adelgazamiento de viruta (chip thinning) y la capacidad de una herramienta para cortar el material en lugar de frotar contra él.
Fresado a Favor (Climb Milling)
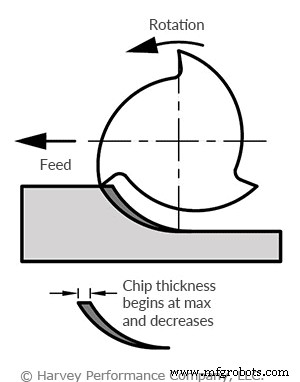
El fresado a favor (climb milling) es el método preferido ya que dirige más calor hacia la viruta que hacia la herramienta. Usando fresado a favor, la sección transversal de viruta más grande se crea primero, permitiendo a la herramienta cortar a través del material mucho más fácil. El calor generado por fricción cuando la herramienta penetra la pieza se transfiere a la viruta en lugar de a la herramienta porque la parte más gruesa de la viruta puede retener más calor que la más delgada.
Compromiso Inicial de Pieza
Cambios repentinos y grandes en fuerza, como cuando una herramienta inicialmente compromete una pieza, tienen un impacto negativo en la vida de herramienta. Usar una trayectoria de herramienta de entrada en arco (arc-in) para comprometer inicialmente el material permite mayor estabilidad con un aumento gradual en fuerzas de corte y calor. Una entrada gradual de herramienta como esta es siempre el método preferido sobre una entrada brusca recta.
Selección de Herramienta
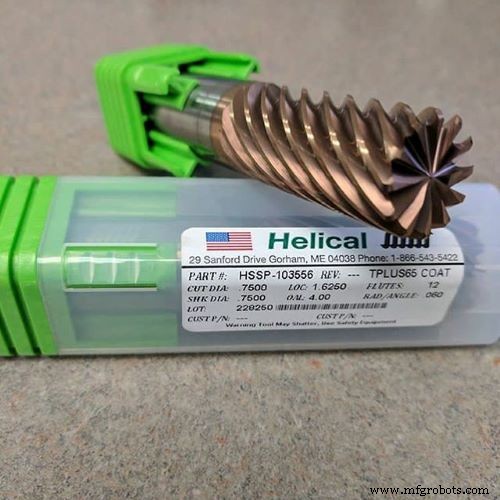
Una herramienta con filo de corte afilado y robusto debería seleccionarse para mecanizar materiales pegajosos. Helical tiene herramientas específicamente diseñadas para Titanio y Acero Inoxidable para hacer su proceso de selección de herramienta fácil.
Adicionalmente, elegir una herramienta con el recubrimiento correcto para el material que está mecanizando ayudará a proteger el filo de corte y resultará en una probabilidad mucho menor de filo acumulado o galling que una herramienta sin recubrir. Una herramienta con mayor conteo de flautas puede distribuir el desgaste de herramienta a lo largo de múltiples filos de corte, extendiendo la vida de herramienta. El desgaste de herramienta no siempre es lineal en materiales pegajosos; tan pronto como aparece un poco de desgaste, el fallo de herramienta ocurrirá relativamente rápido. Cambiar la herramienta al primer signo de desgaste puede ser necesario para asegurar que las piezas no se desechen.
Materiales Pegajosos Resumidos
Cada material mecaniza de manera algo diferente, pero entender qué sucede cuando la herramienta corta la pieza y cómo esto afecta la vida de herramienta y acabado irá muy lejos para completar exitosamente cualquier trabajo. El filo acumulado y el exceso de calor pueden minimizarse seleccionando la herramienta y recubrimiento correctos para el material, y siguiendo los consejos y técnicas mencionados arriba. Finalmente, asegúrese de comprobar el runout de su máquina y asegurar máxima rigidez antes de comenzar su operación de mecanizado.
máquina CNC
- 4 estrategias probadas para impulsar la rentabilidad de su planta de manufactura
- 7 Recubrimientos Esenciales para Herramientas en Mecanizado CNC Superior
- Impulse la Eficiencia de su CNC de 5 Ejes: 4 Consejos Internos Comprobados
- Domina el Torno de Madera: Guía Paso a Paso para Principiantes
- Dominando tolerancias ajustadas: estrategias probadas para manufactura precisa
- Maximice la Eficiencia con una Estrategia de Mecanizado Comprobada para Fresa de Un Solo Filo
- Domine el mecanizado CNC: Estrategias de diseño probadas para piezas óptimas
- Consejos Profesionales de Mecanizado CNC para Titanio — Aeroespacial, Automotriz y Más
- Cómo Seleccionar los Mejores Materiales para Mecanizado CNC: Guía Práctica
- Cómo Elegir los Materiales Adecuados para Mecanizado CNC: Guía Práctica
- Cómo Elegir los Mejores Materiales de Cojinetes de Bronce para tu Equipo