



Estrias y Estrías en Ejes: Dimensionado Óptimo y Aplicaciones Clave
¿Qué son las estrias y estriados?
Las estrias y estriados en ejes son crestas o dientes tipo chaveta que forman parte integral del eje y engranan con ranuras en un cubo acoplado para transmitir par y movimiento rotacional. Por ejemplo, un engranaje cónico montado en un eje puede usar una estría macho en el eje que coincide con la estría hembra en el engranaje (Figura 1).
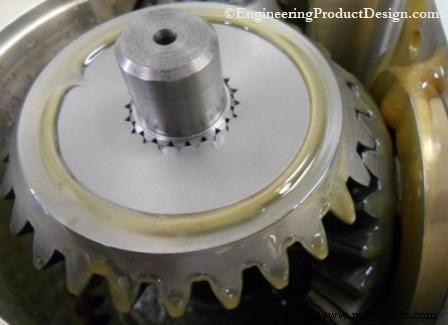
Aunque un eje estriado parece tener una serie de cajeros con chavetas insertadas, las estrias son considerablemente más resistentes que la unión por chaveta, ya que los cajeros debilitan el eje y reducen su capacidad de transmisión de par.
Aplicaciones de estrias y estriados
Aunque parecen engranajes, las estrias solo se usan para transmitir par y rotación en el mismo eje. Se utilizan principalmente por las siguientes razones:
- Elementos de transmisión mecánica como engranajes y poleas pueden necesitar desmontarse del eje por diseño para fabricación y montaje (DFMA), es decir, durante el montaje o para facilitar la fabricación.
- Se requiere movimiento axial relativo del elemento de transmisión para fines funcionales como reductores de velocidad y embragues.
- Se requiere transferencia de alto par.
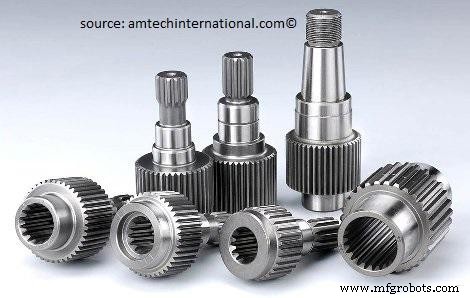
Una buena unión por estrias proporciona transmisión de par muy segura, poco juego, retroceso mínimo, buena centrado entre componentes acoplados, bajo ruido, bajo desgaste y fuerzas axiales pequeñas o nulas.
El desgaste superficial, corrosión por fretting, rotura de dientes y fallo por fatiga son los modos de fallo más comunes en uniones por estrias.
Tipos de estrias y estriados
El término «estría» abarca todos los perfiles y las estrias pueden dividirse en tres grupos según su forma de flanco:
- Estrias de flancos paralelos o rectos
- Estrias evolventes
- Estriados (Serrations)
También pueden agruparse como estrias fijas o flexibles según su movimiento axial relativo. Las estrias fijas no se mueven axialmente (engranajes, poleas, turbinas). Las estrias flexibles se deslizan axialmente, usadas principalmente entre acoplamientos de ejes y no transmiten tanto par como las fijas.
Estrias de flancos paralelos o rectos
Tienen flancos de dientes rectos y paralelos como se muestra en la figura. Según normas, el número de dientes puede variar de 4 a 12. Transmiten mayor par que las evolventes y estriados por su mayor espesor de diente desde el diámetro menor al mayor. Pero pueden fallar por fatiga por concentración de tensiones en la raíz de los flancos.
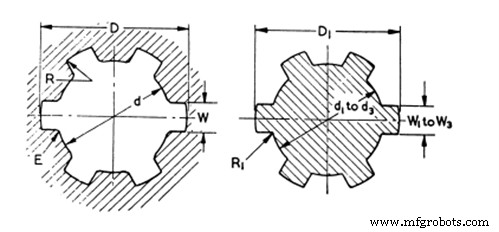
Carecen naturalmente de capacidad de centrado por los flancos rectos, por lo que dependen de los ajustes en diámetros mayor y menor para el centrado. Por la cara recta, habrá contacto lineal y el contacto superficial solo existirá tras cierto desgaste.
Estrias evolventes (Involute)
Son muy comunes y similares a dientes de engranajes evolventes internos y externos. Son comparativamente más resistentes que las estrias paralelas por su menor factor de concentración de tensiones y mejor calidad superficial. Pueden fabricarse con técnicas de fabricación de engranajes y tienen capacidad de auto-centrado bajo carga.
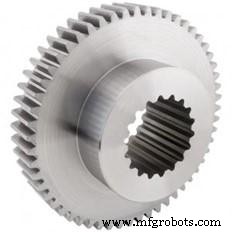
Se fabrican con ángulos de presión de 30°, 37,5° y 45° y pueden incluir entre 60 y 100 estrias según la norma americana. Pueden ser de ajuste por flanco (Side fit) o por diámetro (Diameter fit).
Estriados (Serrations)
También tienen flancos rectos pero angulados como se muestra en la figura. La mayor ventaja es que los flancos angulados centran el eje y el cubo, resultando en estrias auto-centrantes. Los ángulos de flanco generalmente están entre 50° y 90°.
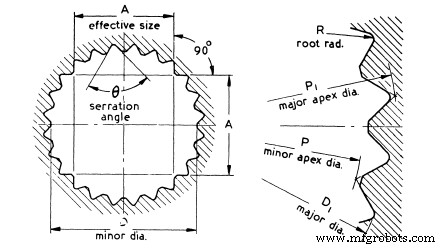
Las principales desventajas son que, por sus dientes comparativamente pequeños, solo pueden usarse en aplicaciones de bajo par. Solo para aplicaciones sin movimiento axial. Al igual que las estrias de flancos rectos, habrá contacto lineal y desgaste.
Cálculo de resistencia de estrias
Durante el diseño de estrias y estriados en ejes, deben considerarse las siguientes tensiones para evaluar la idoneidad de la resistencia de la unión:
- Tensión de corte en el eje estriado
- Tensión de corte en los dientes de la estría
- Tensión de compresión en los dientes de la estría
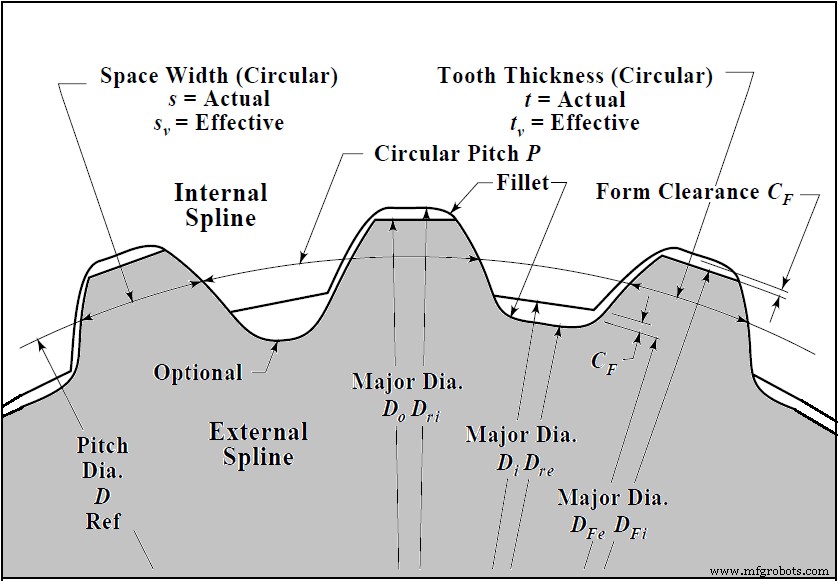
Generalmente, el diámetro del eje viene dictado por el diseño general (disposición de rodamientos, retenes, elementos, etc.). En ese caso, los cálculos de resistencia de estrias pueden usarse de dos formas:
- El cálculo de tensiones puede usarse para encontrar el factor de seguridad calculando las tensiones involucradas y comparándolas con las tensiones admisibles según modos de fallo.
- Usando el factor de seguridad, la conexión por estrias puede definirse mediante longitud de estría, tipo de estría, número de estrias, etc.
Tensión de corte en el eje estriado
| Esfuerzos en eje macizo | Esfuerzos en eje hueco |
|---|---|
| \( S_s = \frac{16T}{\pi{D_{re}}^{3}} \) | \( S_s = \frac{16T{D_{re}}}{\pi ({D_{re}}^4-D_h^4)} \) |
| Donde | |
| \(S_s\) | Tensión de corte |
| \({D_{re}}\) | Diámetro de la estría |
| \(T\) | Par |
| \({D_{h}}\) | Diámetro del taladro del eje hueco |
La tensión calculada con las ecuaciones anteriores no debe exceder la tensión admisible (\(S^a\)) del material de la estría:
\(S^a_s \geq S_s \frac{{K_{a}}}{{L_{f}}}\)
Generalmente, el factor de seguridad se calcula usando la tensión admisible para diversos materiales:
| Tensión admisible del eje | |
|---|---|
| \(S^a_s = {N_{sf}}S_s \frac{{K_{a}}}{{L_{f}}}\) | \(S^a_s \geq S_s \frac{{K_{a}}}{{L_{f}}}\) |
| Donde | |
| \(S_s\) | Tensión de corte |
| \(S^a_{s}\) | Tensión de corte admisible |
| \(T\) | Par |
| \({L_{f}}\) | Factor de vida |
| \({N_{sf}}\) | Factor de seguridad |
| \({K_{a}}\) | Factor de aplicación |
Tensión de corte en dientes de estría
| Tensión de corte en dientes de estría | |
|---|---|
| \(S_s = \frac{4T{K_{m}}}{DN{F_{e}}{t_{e}}}\) | |
| \(S_s\) | Tensión de corte inducida en estrias |
| \(D\) | Diámetro primitivo |
| \(T\) | Par |
| \({K_{m}}\) | Factor de distribución de carga |
| \({F_{e}}\) | Ancho de cara efectivo |
| \({t_{e}}\) | Espesor cordal en línea primitiva (aprox. D/2N) |
| \(N\) | Número de dientes de estría |
Tensión de compresión en dientes de estría
| Tensión de compresión en dientes de estría | |
|---|---|
| \( S_c = \frac{2T{K_{m}}}{DN{F_{e}h}} \) | |
| \(S_c\) | Tensión de compresión |
| \({K_{m}}\) | Factor de distribución de carga |
| \(T\) | Par |
| \({F_{e}}\) | Ancho de cara efectivo |
| \(h\) | Altura radial del diente en contacto |
Al igual que con las tensiones de corte, las tensiones de compresión calculadas deben compararse con la tensión de compresión admisible y no deben superarse para evitar fallos.
\(S^a_s \geq S_s \frac{{K_{a}}}{{L_{f}}}\) – Estrias flexibles
\(S^a_s \geq S_s \frac{{K_{a}}}{{L_{f}}}\) – Estrias fijas
| Tensión admisible del eje | |
|---|---|
| Estrias flexibles | Estrias fijas |
| \(S^a_c = {N_{sf}}S_c \frac{{K_{a}}}{{L_{w}}}\) | \(S^a_c = {N_{sf}}S_c \frac{{K_{a}}}{{9L_{f}}}\) |
| Donde | |
| \(S_s\) | Tensión de corte |
| \({S^a_{s}}\) | Tensión de corte admisible |
| \(T\) | Par |
| \({L_{f}}\) | Factor de vida |
| \({N_{sf}}\) | Factor de seguridad |
| \({K_{a}}\) | Factor de aplicación |
Factores de tensión para estrias
Tensión admisible
Relación entre tensión admisible y límite elástico mínimo especificado según código AISC.
| Tensiones admisibles vs Límite elástico | |
|---|---|
| Tensión de tracción admisible | \(0.45S_{y} \leq S^a_{t} \leq 0.6S_{y}\) |
| Tensión de corte admisible (\(S^a_{s}\)) | \(S^a_{s} = 0.4S_{y}\) |
| Tensión de compresión/apoyo admisible (\(S^a_{c}\)) | \(0.45S_{y} \leq S^a_{c} \leq 0.6S_{y}\) |
| Tensión de flexión admisible (\(S^a_{b}\)) | \(0.6S_{y} \leq S^a_{b} \leq 0.75S_{y}\) |
| Donde | |
| \(S_{y}\) | Límite elástico del material |
Factor de distribución de carga para estrias Km
La carga se distribuye uniformemente si la carga transferida es puramente torsión radial y la carga torsional radial está en el centro de la longitud de la estría. Pero si, por ejemplo, se usa un engranaje cónico, esto introducirá cargas axiales no deseadas en la estría.
La desalineación de acoplamientos por estrias se ha reconocido como perjudicial porque causa concentración significativa de carga en los dientes, acelerando el desgaste y la fatiga por fretting.
| Factor de distribución de carga para estrias Km | ||||
|---|---|---|---|---|
| Ancho de cara efectivo (Fe) | ||||
| Desalineación | ½ pulg. (12,7 mm) | 1 pulg. (25,4 mm) | 2 pulg. (50,8 mm) | 4 pulg. (101,6 mm) |
| 0,001 pulg./pulg. (mm/mm) | 1 | 1 | 1 | 1 ½ |
| 0,002 pulg./pulg. (mm/mm) | 1 | 1 | 1 ½ | 2 |
| 0,004 pulg./pulg. (mm/mm) | 1 | 1 ½ | 2 | 2 ½ |
| 0,008 pulg./pulg. (mm/mm) | 1 ½ | 2 | 2 ½ | 3 |
Los siguientes artículos discuten el factor de distribución de carga y cómo afecta la vida de la unión por estrias:
- https://www.geartechnology.com/issues/0514x/spline-joints.pdf
- https://www.powertransmission.com/issues/0214/spline-couplings.pdf
Factor de vida por fatiga para estrias Lf
| Número de ciclos de par | Factor de Vida por Fatiga, Lf | |
|---|---|---|
| Unidireccional | Totalmente invertido | |
| 1.000 | 1,8 | 1,8 |
| 10.000 | 1,0 | 1,0 |
| 100.000 | 0,5 | 0,4 |
| 1.000.000 | 0,4 | 0,3 |
| 10.000.000 | 0,3 | 0,2 |
Factor de aplicación para estrias Ka
Si hay cargas de choque axiales o radiales en el elemento conectado, debe cuidarse el soporte de cargas externas de choque axial y radial para aumentar la vida de la unión. Esto también debe considerarse en los cálculos usando el factor de aplicación para estrias.
El factor de aplicación compensa incertidumbres en cargas e impactos; si todo es suave y uniforme, Ka = 1.
| Categoría de fuente de entrada (Entrada motriz o máquina) | Tipo de Carga | |||
|---|---|---|---|---|
| Uniforme | Choque ligero | Choque intermitente | Choque fuerte | |
| Generadores, Ventiladores | Bombas oscilantes | Actuadores | Prensas, Cizallas | |
| Uniforme (Turbina, Motor) | 1 | 1,2 | 1,5 | 1,8 |
| Choque ligero (Motor hidráulico) | 1,2 | 1,3 | 1,8 | 2,1 |
| Choque medio (Motor combustión interna) | 2 | 2,2 | 2,4 | 2,8 |
Tabla 1: Factor de aplicación para estrias (Ka)
Factor de vida por desgaste para estrias Lw
Los factores de vida para estrias bajo condiciones de desgaste se basan en el número de revoluciones de la unión, no en ciclos reversibles. El factor de vida por desgaste solo se aplica a cálculos de tensión de compresión en estrias flexibles o deslizantes, ya que cada vez que la estría se desliza de ida y vuelta, desgasta los dientes.
| Número de revoluciones de la estría | Factor de vida por desgaste para estrias (Lw) |
|---|---|
| 10.000 | 4 |
| 100.000 | 2,8 |
| 1.000.000 | 2 |
| 10.000.000 | 1,4 |
| 100.000.000 | 1 |
| 1.000.000.000 | 0,7 |
| 10.000.000.000 | 0,5 |
#ConsejoDiseñoProducto Las estrias fijas pueden soportar 9 veces más tensiones de compresión que las flexibles.
Normas
- SAE J 499-2014 – Estrias de flancos paralelos de la Society of Automotive Engineering
- ANSI B92.1 – Norma americana para perfiles de estrias evolventes y de flancos rectos
- IS 2610 – Transmisión de potencia – Estrias de flancos rectos para herramientas de máquina, dimensiones
- IS 3665 – Dimensiones para estrias de flancos evolventes
- IS 2327 – Estrias de flancos rectos para ejes cilíndricos
- BS 2059 – Estrias de flancos rectos y estriados
- DIN 5463 – Conexiones de ejes estriados con flancos rectos; serie media
- DIN 5480 – Estrias evolventes basadas en diámetros de referencia
- Otras normas – DIN 5480, DIN 5481, DIN 5482, ISO 4156, E22-141, E22-145, ANSI y SAE
Referencias y lecturas recomendadas
- Dudley, D. W. (s.f.). When splines need stress control.
- Oberg, E., Jones, F. D., Horton, H. L., & Ryffel, H. H. (2016). Machinery's handbook.
- Lingaiah, K. (2007). Machine design databook. Norwich, NY: Knovel.
- Bhandari, V. B. (2017). Design of machine elements. New Delhi: McGraw-Hill Education (India).
- British Standards Institution. 2059 (1953). Straight-sided splines and serrations. London: B.S.I.
Proceso de manufactura
- Punzones para Pasadores Elásticos: Aplicaciones Clave y Usos Industriales
- EDM de Hundimiento vs. EDM de Hilo: Diferencias Clave y Aplicaciones Prácticas
- Tipos de Bombas Industriales Explicados: Funciones, Aplicaciones y Diferencias Clave
- Rendimiento del Husillo de Fresado: Especificaciones Clave y Aplicaciones
- Descubra 9 Herramientas de Roscado Esenciales y sus Aplicaciones Clave
- Fundición a Presión en Cámara Caliente y Fría: Tipos, Aplicaciones y Ventajas
- Soldadura TIG: Aplicaciones clave, beneficios y limitaciones explicados
- Soldadura por Arco Sumergido (SAW): Aplicaciones, Ventajas y Limitaciones
- Soldadura por Arco de Plasma (PAW): Aplicaciones, Ventajas y Limitaciones
- Motores de Dos Tiempos: Aplicaciones, Ventajas y Desventajas
- Motores de Gasolina: Aplicaciones, Ventajas y Desventajas