



Destornilladores: de Arquímedes a la fabricación moderna
Antecedentes históricos
Se atribuye a Arquímedes la invención del tornillo en el siglo III a.C. —no para fijar, sino para transmitir movimiento, como en el ensamblaje continuo de tornillo sin fin. En el siglo I a.C., tornillos de madera ya se empleaban en prensas de vino y aceite de oliva, con mango tipo sacacorchos para girarlos.
Los sujetadores metálicos aparecieron en el siglo XV, pero las primeras cabezas de tornillo eran cuadradas o hexagonales y se giraban con llave. El primer tornillo documentado con ranura —compatible con un destornillador— surgió en el siglo XVI, aunque la herramienta exacta permanece desconocida.
El destornillador moderno evolucionó a partir de una punta plana usada en una brace de carpintero circa 1750. Los carpinteros comenzaron a usar destornilladores manuales a principios del siglo XIX, y la herramienta se volvió común después de 1850 cuando la producción mecánica de tornillos y destornilladores se volvió posible.
Los primeros destornilladores tenían un vástago uniformemente plano. Los diseños modernos emplean un vástago redondeado que se aplana solo en la punta, mejorando la resistencia y aprovechando el alambre redondo usado en fabricación. El tipo más antiguo y común sigue siendo el destornillador de ranura, para tornillos con una sola ranura. Hoy existen unos treinta tipos distintos, cada uno adaptado a cabezas de tornillo específicas.
Hitos de diseño
El destornillador Phillips, introducido a finales de los años 1920 por Henry Phillips, revolucionó el ensamblaje al permitir mayor par desde herramientas eléctricas. Su característica «cam-out» —donde el destornillador sale cuando el tornillo está completamente asentado— asegura que los tornillos se aprieten a fondo. Los destornilladores Phillips modernos incorporan ajustes para minimizar el cam-out, como bordes angulados o recubrimientos de agarre avanzados.
Para abordar el cam-out manteniendo el par, se creó el destornillador Torx para automoción y otras aplicaciones de alto par. Su patrón de estrella de seis bordes encaja en cabezas de tornillo cuadradas, ofreciendo resistencia y precisión. Los destornilladores Torx se venden frecuentemente en juegos que incluyen opciones de ranura y Phillips.
Otros destornilladores especializados —como Robertson (cuadrado), Pozidriv y tipos de doble ranura únicos— sirven aplicaciones de nicho. A pesar de la innovación, la adopción por consumidores de nuevos tipos sigue limitada, a menudo por la inercia de inventarios de tornillos existentes.
Materias primas
Los componentes principales de un destornillador son alambre de acero para el vástago y plástico de acetato de celulosa para el mango. Las puntas de acero se platean comúnmente con níquel o cromo para resistir la corrosión.
Proceso de fabricación
Producción de barra de acero
- Grandes bobinas de alambre verde —a menudo 1362 kg (3000 lb)— se estiran al diámetro requerido (≈0,95 cm, 0,375 pulg) usando máquinas de estirado ajustables.
- El alambre se recocine a ~732 °C (1350 °F) durante 12 horas para lograr resistencia a tracción óptima.
- Tras enderezar, una prensa de conformado en frío corta el alambre a longitud, forma la punta y las aletas, y la barra sufre un temple a alta temperatura (~846 °C, 1555 °F) seguido de un revenido (232–259 °C, 450–500 °F) para fijar la dureza.
- Modelos de consumo reciben niquelado antes del ensamblaje. Modelos profesionales se rectifican a mano, fresan químicamente, pulen y luego se niquelan-cromados.
Destornilladores Phillips
- Tras el conformado en frío, una operación de remachado y rectificado forma la punta y aletas. Modelos profesionales pasan luego por una máquina de apunte automática para crear punta de bala y un perfilador que talla las cuatro ranuras Phillips.
- Las barras se tratan térmicamente igual que las de punta plana. Destornilladores Phillips de consumo se niquelan; versiones profesionales reciben pulido y niquelado/cromado.
Fabricación del mango
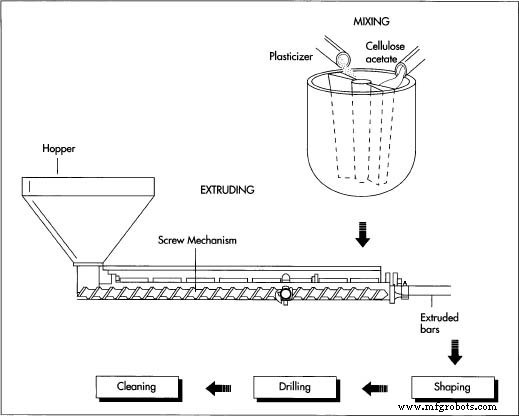
- Polvo de acetato de celulosa se mezcla con plastificante líquido y pigmentos opcionales en mezcladora grande. La pasta resultante se extruye en barras (2,4–3 m, 8–10 pies) y se corta en pellets.
- Los pellets se extruyen de nuevo para formar la forma final del mango, luego se cortan a longitud. Se taladra un orificio para la inserción del vástago.
- Los mangos se lavan, secan y someten a baño de vapor de acetona —realizado en cámara a prueba de explosiones— para suavizar la superficie.
Ensamblaje
- Modelos profesionales se ensamblan individualmente en prensa hidráulica que fuerza la barra en el mango de plástico, con marcado en caliente de la marca aplicado justo antes del ensamblaje.
- Modelos de mercado masivo se ensamblan en prensas hidráulicas en lotes (tres o seis unidades), luego empaquetados por robot en blísters.
- Accesorios opcionales —como empuñaduras de goma o cubiertas de mango grande— pueden añadirse para mejora ergonómica, especialmente para usuarios profesionales.
Control de calidad
Consumer Reports (1983) encontró que el tipo de acabado tenía impacto mínimo en la calidad general del destornillador; sin embargo, mal niquelado y rectificado pueden comprometer la durabilidad. Bordes redondeados por rectificado inadecuado o puntas quemadas por calor excesivo reducen la eficiencia del par y la longevidad.
Proceso de manufactura
- Guía completa de unidades de soporte para husillos de bolas
- Micrómetro de Tornillo: Definición, Historia, Partes, Funcionamiento y Uso Práctico
- Tipos de tornillos y pernos para un ensamblaje óptimo
- Tornillos Estructurales: Los Sujetadores de Uso Intensivo en los que Confía Todo Constructor
- Entendiendo los Tres Tipos Más Comunes de Abrazaderas de Manguera
- Prevenga el desgaste de tornillos: consejos expertos para sujetadores duraderos
- Tornillos Avellanados: Diseño, Aplicaciones y Beneficios
- 9 Ventajas Comprobadas de los Transportadores de Tornillo Flexibles para el Transporte Eficiente de Materiales a Granel
- Tornillos de Cabeza Cilíndrica Explicados: Tipos, Aplicaciones y Cómo Elegir el Correcto
- Destornillador Desfasado (Offset) Explicado: Propósito, Beneficios y Aplicaciones
- La historia y mecánica del tornillo: De inventos antiguos a aplicaciones modernas