



Cinta adhesiva de tela (duct tape): resistencia, flexibilidad y usos cotidianos
Antecedentes
La cinta adhesiva de tela (duct tape) es una cinta de tela recubierta con resina de polietileno en un lado y adhesivo de caucho muy pegajoso en el otro. A diferencia de otras cintas, el respaldo de tela da a la duct tape resistencia pero permite rasgarla fácilmente. También es muy maleable y se adhiere a una amplia variedad de superficies. Aunque se diseñó principalmente para conductos de aire y aplicaciones similares, los consumidores han encontrado una amplia gama de usos para este popular producto. Puede usarse para reparaciones domésticas, como sujetador en lugar de tornillos o clavos, y en mantenimiento de automóviles. Los motonievistas incluso han aplicado duct tape en la nariz para evitar congelaciones y quemaduras solares. El producto ha generado tanto interés que hay libros y webs dedicados a sus usos no convencionales, a menudo cómicos. Por ejemplo, The Duct Tape Book describe cómo usar duct tape para hacer delantales y cubiertas de cama elástica.
Historia
Existen relatos contradictorios sobre la historia de la duct tape. Según Manco, Inc. (fabricante de cinta Duck™), fue creada por Permacell —una división de Johnson & Johnson— durante la II Guerra Mundial en los años 40. Otros expertos afirman que el producto fue inventado en los años 20 por investigadores de 3M liderados por Richard Drew. La mayoría de relatos coinciden, sin embargo, en que Permacell perfeccionó la duct tape durante la guerra. Usando tecnología punta, su equipo desarrolló un proceso para combinar múltiples capas de adhesivo sobre un respaldo de tela recubierto de polietileno. Algunos dicen que este producto temprano fue apodado "duck tape" porque repelía el agua como las plumas del pato o porque la malla de tela se hacía de "duck cloth" (lona).
Independientemente de su origen, el ejército halló muchos usos para la duct tape. Una de sus primeras aplicaciones fue mantener juntas cajas de munición. Por esto, los soldados la llamaban "gun tape" (cinta de arma). La Fuerza Aérea halló otros usos y la duct tape se usó para cubrir puertos de armas en aviones para reducir la fricción del aire durante el despegue. Como muchos productos militares, la duct tape era originalmente verde oliva, pero tras la guerra cambió al plateado familiar. Los fabricantes comenzaron a comercializarla a consumidores domésticos que hallaron nuevos usos. La cinta es más fácil de usar y igual de efectiva que tornillos y pernos para unir el tipo de conductos que se encuentran en hogares nuevos con calefacción de aire forzado.
Al crecer la demanda de consumidores, los comercializadores comenzaron a empaquetar sus cintas de forma más amigable. Según Manco, fueron la primera empresa en retractilar y etiquetar la duct tape para apilarla fácilmente en estanterías. Esta mejora de empaquetado facilitó a compradores distinguir entre diferentes calidades. Para 1999, Manco vendía aproximadamente 5.352 toneladas métricas (5.900 toneladas cortas), o 396.240 km (246.217 millas), de cinta al año.
Diseño
La duct tape se diseña para diferentes aplicaciones según su grado. El grado se determina por la combinación de tipo de adhesivo y resistencia del material de respaldo. La resistencia de la tela depende del número de hilos que contiene; este número determina la resistencia al desgarro de la tela. Por ejemplo, la cinta de grado militar tiene resistencia al desgarro de 18 kg (40 lb) mientras que la de cintas más baratas está en el rango de 9 kg (20 lb). La cinta para uso del gobierno federal debe cumplir una extensa guía de especificaciones de 12 páginas que dicta resistencia y otros factores. Los grados comerciales son menos exigentes y se clasifican típicamente como utilidad, propósito general o grado premium. Otros grados especiales incluyen "cinta nuclear", usada en reactores, y cinta "200 mph (322 km/h)" diseñada específicamente para coches de carreras.
Materias primas
Malla de algodón
Algodón malla forma la columna vertebral de la duct tape. Proporciona resistencia a la tracción y permite rasgar la cinta en ambas direcciones. Tela con tejido más apretado y mayor cuenta de hilos es de mayor calidad, proporciona mayor resistencia y da un desgarro más limpio. Una cinta de calidad premium puede tener una cuenta de hilos de 44 x 28 hilos por pulgada cuadrada. En consecuencia, la cinta hecha con esta tela es más cara. La tela de algodón se llama "web" (trama) cuando se extiende sobre la maquinaria de recubrimiento.
Recubrimiento de polietileno
La tela de algodón se recubre con polietileno, un material plástico que la protege de humedad y abrasión. Este recubrimiento plástico es flexible y permite que la cinta se adhiera mejor a superficies irregulares. El polietileno se funde y aplica a la tela en una operación de recubrimiento preliminar. La tela recubierta se almacena en rollos hasta que el fabricante está listo para aplicar el adhesivo.
Compuesto adhesivo
El adhesivo usado en la duct tape es único por dos razones. Primero, el adhesivo en sí se formula con compuestos de caucho que aseguran unión a largo plazo. Otras cintas suelen usar polímeros adhesivos que no son tan ligantes. Segundo, el adhesivo se aplica al sustrato en un recubrimiento mucho más grueso que los usados en cintas de celofán o de enmascarar. Esto también sirve para aumentar las propiedades adhesivas de la cinta.
El proceso de fabricación
Compuesto adhesivo
- 1. El adhesivo base caucho usado en la duct tape se prepara en un proceso de múltiples pasos. En el primer paso, el adhesivo se compone en un mezclador tipo Banbury que consiste en un tanque de acero inoxidable equipado con camisa de vapor para calentar el compuesto y un mezclador de alto par. Los compuestos de caucho se introducen en forma de pellets, luego se calientan y mezclan hasta que se funden y homogeneizan. Otros ingredientes se añaden al tanque de mezcla según la formulación. Estos incluyen agentes tacoificantes, modificadores de viscosidad, antioxidantes y otros adyuvantes. La mezcla final es espesa pero lo suficientemente suave para ser bombeada a un tanque de retención conectado al equipo de recubrimiento.
Aplicación del adhesivo
- 2. El adhesivo y la tela se combinan usando equipo de recubrimiento sofisticado. Primero, el adhesivo se ablanda más con calor en un molino de rodillos. Un molino de rodillos consiste en rodillos huecos muy juntos hechos de acero inoxidable de grueso calibre. Los rodillos están unidos a engranajes de alto par y un motor que los rota a velocidad establecida. La temperatura de los rodillos se controla bombeando agua continuamente a través de ellos. El rodillo superior se mantiene a 127 °C (260 °F) y el central a 38 °C (100 °F). Los cilindros están fijos de modo que solo existe un pequeño hueco entre ellos. Al girar los rodillos, el compuesto de caucho se alimenta en este espacio. La fricción generada calienta y ablanda el caucho. Este arreglo permite que el adhesivo fundido forme una lámina fina sobre la superficie de los rodillos.
- 3. La tela se alimenta entonces en la máquina de recubrimiento a través de otro juego de rodillos. Corre contra el tercer rodillo (mantenido a 93 °C [199 °F]) que está en contacto con el adhesivo. Durante este proceso, conocido como recubrimiento, el adhesivo se transfiere a la tela. Controlando los huecos entre los rodillos, el operador puede determinar cuánto adhesivo se aplica a la tela. Cuando el adhesivo está listo, el material de respaldo de tela —que ha sido pre-tratado con polietileno— se desenrolla de su rollo de almacenamiento y sobre los rodillos de recubrimiento. Al contactar el material de respaldo con el tercer rodillo,
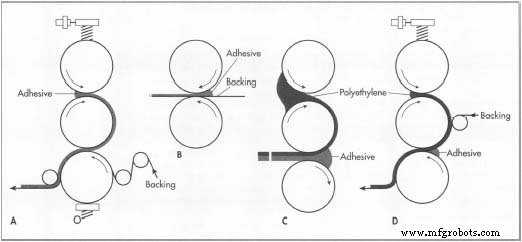 A. Calandra de cinta sensible a presión de tres rodillos. B. Calandra de adhesivo de dos rodillos. C. Calandra de polietileno y adhesivo. D. Calandra para cinta de tela recubierta con polietileno. recoge algo de adhesivo del rodillo de transferencia. Este proceso usado para aplicar adhesivos tan pesados se conoce como calandrado. Recubrimientos de tan solo 0,05 mm (0,002 pulg) pueden usarse pero se vuelven menos uniformes por debajo de 0,1 mm (0,004 pulg). Estas fluctuaciones ocurren porque los rodillos experimentan un pequeño grado de flexión al girar. Esto crea huecos desiguales entre los rodillos que causan variaciones en el peso del recubrimiento a lo largo de la trama.
- 4. Tras el recubrimiento, la tela de cinta se enrolla en núcleos de cartón grandes. Cuando se ha recubierto suficiente cinta y el rollo está lleno, se retira de su husillo y se mueve a otra área donde puede cortarse al tamaño adecuado. Estos rollos de almacenamiento miden aproximadamente 152 cm de ancho y 91 cm de diámetro.
Rebobinado y corte longitudinal (slitting)
- 5. Tras completar el proceso de recubrimiento, los rollos pueden cortarse a su tamaño final. Esto se hace "desenrollando" los rollos grandes sobre una máquina equipada con una serie de cuchillas. Las cuchillas cortan la trama en segmentos más estrechos que luego se rebobinan en núcleos de cartón más pequeños. Este proceso se conoce como "slitting" (corte longitudinal).
Operaciones de empaquetado
- 6. En esta etapa final, los rollos de duct tape se empaquetan para la venta. Típicamente se retractilan, ya sea individualmente o en paquetes de dos o tres. Estos paquetes se encajan y comercializan para envío.
- Dependiendo del fabricante, los pasos descritos pueden combinarse mediante automatización en menos pasos. Por ejemplo, Permacell usa un aparato autónomo que mezcla, calienta y fija el adhesivo al respaldo. Este método permite preparar el pegamento sin disolventes contaminantes.
Control de calidad
La duct tape debe cumplir una serie de pruebas estándar descritas por la Sociedad Americana para Pruebas y Materiales (ASTM). Estos métodos miden dos propiedades clave del adhesivo: su resistencia adhesiva (determina qué tan bien la cinta se adhiere a otra superficie) y resistencia cohesiva (muestra qué tan bien el adhesivo se pega al respaldo de tela). Un método común para evaluar estas propiedades implica aplicar la cinta a una placa de acero inoxidable estandarizada, y luego medir la fuerza requerida para arrancarla. La placa se examina luego para determinar cuánto, si acaso, residuo adhesivo queda atrás. El recubrimiento adhesivo en sí se monitoriza para evaluar qué tan bien se adhiere a su respaldo. Condiciones donde el adhesivo deja residuo se conocen como "creeping", "crazing", "oozing" y "bleeding". Los técnicos de control de calidad también vigilan "fisheyes" (ojos de pez), el término para describir una aplicación desigual de adhesivo.
Además de las pruebas estándar, cada fabricante tiene sus propios métodos propietarios para evaluar sus productos. Por ejemplo, algunas empresas miden el punto de ruptura de la duct tape. Otras evalúan el sonido "scrunch" (crujido) de la cinta al desenrollarse porque los consumidores creen que un desgarro ruidoso del rollo es señal de resistencia. Otras pruebas miden el "quick stick" (tack inicial). Una forma es disparar pelotas de ping-pong a tiras de cinta con el lado pegajoso hacia arriba para medir cuánto ruedan antes de ser detenidas por la cinta.
A pesar de la reputación de la duct tape por adhesión superior, pruebas de investigadores independientes han hallado que la cinta no funciona tan bien como se pretende. En 1998, los investigadores Max Sherman e Iain Walker del Laboratorio Nacional Lawrence Berkeley del Departamento de Energía evaluaron 12 tipos diferentes de duct tape. Diseñaron una prueba de envejecimiento acelerado que imitaba condiciones de temperatura de un hogar u oficina de noche a día e invierno a verano. Usaron una serie de uniones de dedo estándar que conectaban un conducto menor a uno mayor. Envolviendo cada conexión de prueba con una marca diferente de duct tape, evaluaron el sellado bajo condiciones de temperatura y humedad diseñadas para ser similares a las de sistemas de calefacción y aire acondicionado domésticos. Los investigadores también realizaron una prueba de horneado en la que las uniones de muestra se hornearon a temperaturas más altas. La mayoría de las uniones probadas presentaban fugas del 50 % o más, según los investigadores. Sus resultados también mostraron que una gran proporción de cintas fallaban al funcionar cuando las temperaturas bajaban de 0 °C (32 °F) o subían sobre 93 °C (200 °F). Sin embargo, la industria de la cinta disputó estos hallazgos, alegando que para eficiencia óptima sus productos deben asistirse con collares o abrazaderas.
El futuro
Consideraciones ambientales y de precio impulsan a investigadores a identificar nuevas formulaciones adhesivas a menor coste —precio general de un rollo de duct tape multiusos de 5 cm de ancho y 46 m de largo es unos tres dólares— que mantengan alta funcionalidad sin dañar el medio ambiente. Además, consideraciones de marketing impulsan mejoras de producto. En respuesta a críticas de que la duct tape no funciona bien a temperaturas extremas, los fabricantes crean formulaciones más avanzadas diseñadas específicamente para resistir severas fluctuaciones de calor y frío. Por primera vez, se están creando estándares formales específicamente para duct tape usada en conductos flexibles. Los fabricantes apoyan este plan porque creen que la certificación por Underwriters Laboratories (organismo de pruebas de seguridad de productos) impulsará sus ventas.
Proceso de manufactura
- Loctite y cinta adhesiva: Por qué las soluciones rápidas fallan en equipos industriales
- Cinta adhesiva transparente: Historia, producción e impacto ambiental
- Por Qué Importa la Memoria Digital
- 5 Consejos de Expertos para Uso Efectivo de Cinta de Marcado de Suelo en Sitios de Construcción
- Tenax PPS Fibra de Carbono TPUD – Cinta unidireccional de alto rendimiento y bajo coste
- INOMETA amplía su cartera con sistema avanzado de bobinado de cintas asistido por láser
- Cinta Adhesiva de Fibra de Vidrio – Inigualable Resistencia al Calor de –40 °C a 260 °C para Aplicaciones Industriales
- Cinta Adhesiva de Fibra de Vidrio: Resistencia a Alta Temperatura y Aplicaciones Versátiles
- Cinta de Tela de Fibra de Vidrio de Alta Temperatura: Protección Superior Resistente al Calor para Electrónica y Automoción
- Addcomposites Introduce Capacidad Avanzada de Bobinado de Cinta en Finlandia
- Resina Epoxi Estructural T26 con Cinta UD EP-UD – Solución RTM de Alto Rendimiento y Baja Viscosidad