



Seleccionar el acabado superficial ideal para sus componentes mecanizados por CNC
El acabado superficial es el paso final del mecanizado CNC. El acabado puede usarse para eliminar defectos estéticos, mejorar la apariencia de un producto, proporcionar resistencia y resistencia adicionales, ajustar la conductividad eléctrica y mucho más.
Con todas las opciones de acabado superficial disponibles, ¿cómo pueden los gestores de producto y diseñadores asegurarse de elegir la mejor? Afortunadamente, hay unos pocos acabados comunes que ofrecen ventajas únicas, y es solo cuestión de entender las especificaciones de cada opción.
Acabados comunes para piezas mecanizadas por CNC
Tal como sale de la máquina (As-machined)
El mecanizado CNC produce una pieza con un acabado "tal como sale de la máquina" o "tal como se fresa" tan pronto como se completa el proceso de fabricación. La pieza tendrá pequeñas pero visibles marcas de herramienta e imperfecciones. La rugosidad superficial promedio es de alrededor de 3,2 μm. Las piezas tal como salen de la máquina tienen las tolerancias dimensionales más ajustadas y son extremadamente asequibles de producir porque no es necesario el post-procesado.
Este acabado es una buena opción para quienes se preocupan más por la integridad dimensional que por la estética. Sin embargo, las piezas con acabados tal como salen de la máquina no puntúan muy alto en cuanto a protección. Su rugosidad y falta de recubrimiento protector las hace susceptibles a golpes, rozaduras y arañazos.
Anodizado
El anodizado es un proceso electroquímico que engrosa la capa de óxido natural de una pieza mecanizada por CNC para hacerla más gruesa, densa, eléctricamente no conductiva y más duradera.
Este proceso solo puede realizarse usando aleaciones de aluminio o titanio porque conducen bien la electricidad. Durante el anodizado, la aleación se sumerge en un baño electrolítico ácido y actúa como ánodo. Una vez que se coloca un cátodo en el tanque de anodizado y pasa una corriente eléctrica a través del ácido, los iones de oxígeno del electrolito y los átomos de la aleación se combinan en la superficie de la pieza.
El anodizado viene en dos variedades diferentes —Tipo II y Tipo III. El proceso general de acabado es el mismo, pero los Tipos II y III requieren que la pieza se sumerja en una solución de ácido sulfúrico diluido.
Anodizado Tipo II, también conocido como "anodizado decorativo" (ya que el recubrimiento terminado puede ser transparente o coloreado), produce recubrimientos de hasta 25 μm de espesor. El rango de espesor de recubrimiento para piezas transparentes es 4-8 μm y 8-12 μm para piezas teñidas de negro. Este proceso produce una pieza que es lisa, elegante y resistente a la corrosión y al desgaste.
Anodizado Tipo III, también conocido como "anodizado duro", puede producir recubrimientos anódicos de hasta 125 μm de espesor. Las piezas con este recubrimiento tienen alta densidad y son aún más resistentes al desgaste que el anodizado Tipo II.
En definitiva, los acabados anodizados son duraderos y prometen buen control dimensional. Los acabados anodizados son ideales para aplicaciones de ingeniería de alto rendimiento, particularmente para cavidades internas y piezas pequeñas. Se encuentran entre los acabados más estéticamente agradables para piezas mecanizadas por CNC, pero a menudo vienen con un precio más alto.
Recubrimiento en polvo
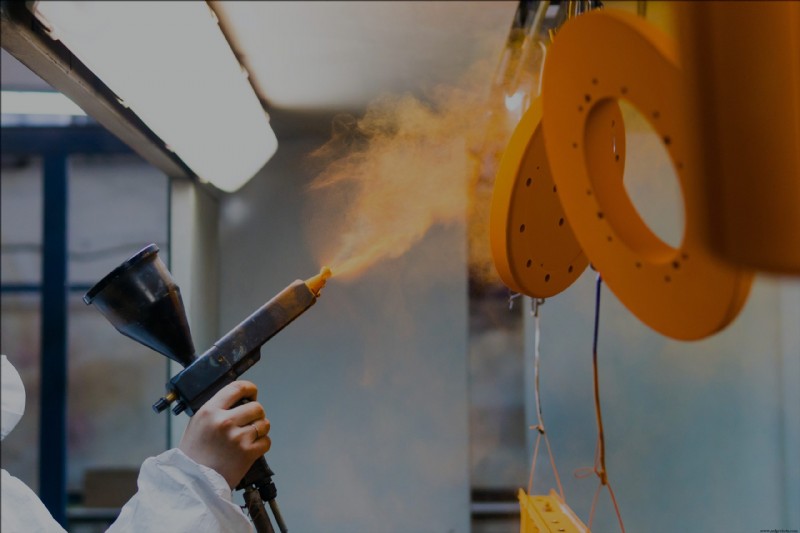
El recubrimiento en polvo es muy parecido a la pintura en spray. Primero, la pieza se prepara con una capa de fosfatado o cromatado para hacerla más resistente a la corrosión. Luego, la pieza se "pinta" con un recubrimiento en polvo seco desde una pistola de spray electrostático y se cura en un horno calentado a al menos 200 °C. Se pueden aplicar múltiples capas para aumentar el espesor, que puede alcanzar 72 μm.
Por sí solo, este acabado crea una capa protectora fina en la pieza mecanizada por CNC que es fuerte, resistente al desgaste y estéticamente agradable. Este proceso puede combinarse con granallado de cuentas para aumentar la resistencia a la corrosión de la pieza y crear mayor uniformidad en textura y apariencia.
A diferencia del anodizado, un acabado con recubrimiento en polvo es compatible con todos los metales, menos frágil y ofrece mayor resistencia al impacto. Este acabado es adecuado para muchas aplicaciones funcionales pero puede ser particularmente adecuado para aplicaciones militares.
Sin embargo, el recubrimiento en polvo generalmente ofrece menos control dimensional que un acabado anódico, y no se recomienda para uso en componentes pequeños o superficies internas. Además, el precio más alto del recubrimiento en polvo podría hacerlo prohibitivamente caro para series de producción más grandes.
Granallado de cuentas (Bead Blasting)
El granallado de cuentas se usa para añadir un acabado superficial mate o satinado a una pieza mecanizada por CNC. Durante este proceso, una pistola de aire a presión dispara millones de cuentas de vidrio a la pieza, eliminando eficazmente marcas de herramienta e imperfecciones, creando un acabado granulado consistente. En contraste con otros acabados, incluyendo anodizado y recubrimiento en polvo, el granallado de cuentas no añade propiedades químicas o mecánicas a la pieza —es puramente visual. A diferencia del recubrimiento en polvo, que añade material a una pieza, el granallado de cuentas es un acabado reductivo, lo que significa que elimina material de la pieza. Esta es una consideración importante si su pieza tiene tolerancias estrictas.
El granallado de cuentas es uno de los acabados superficiales más asequibles, pero debe ejecutarse manualmente. Como tal, quienes consideren el granallado de cuentas como acabado superficial deben estar preparados para incurrir en el coste de contratar un operador que haya sido entrenado formalmente en este proceso, y reconocer que el resultado final dependerá en gran medida de la habilidad del operador. El tamaño y grado de las cuentas también afectarán el acabado final.
Obtenga asesoramiento experto para el acabado de sus piezas mecanizadas por CNC
En resumen, un acabado de post-procesado como anodizado o recubrimiento en polvo probablemente resultará una opción eficaz para piezas que no necesitan ser perfectas estéticamente pero deben mantener sus dimensiones originales. Proteger o reforzar una pieza de aluminio o titanio puede beneficiarse del anodizado. Si la pieza no puede anodizarse pero requiere resistencia y resistencia al impacto, el recubrimiento en polvo proporciona una alternativa eficaz. Finalmente, si la rentabilidad es una prioridad más alta que la tolerancia —y la pieza no requiere un acabado brillante— el granallado de cuentas puede ser la ruta preferible.
Ingenieros, diseñadores y gestores de producto harían bien en consultar a un experto en fabricación para asegurar que están tomando la decisión correcta para su próximo proyecto. Los expertos de Fast Radius están bien versados en todo lo relacionado con la fabricación, desde el diseño de producto y prototipado hasta la fabricación a escala. Nuestro equipo puede ayudarle a elegir qué acabado es mejor para su pieza mecanizada por CNC y asegurar que llega al mercado con un producto terminado fuerte y elegante.
Contáctenos hoy —nos encantaría hablar sobre su visión. Si está listo para saber más sobre mecanizado CNC y otros procesos de fabricación, eche un vistazo al centro de recursos de Fast Radius.
¿Listo para fabricar sus piezas con Fast Radius?
Solicite su presupuesto
Tecnología Industrial
- Cómo Elegir el Cucharón Ideal para Miniexcavadora y Maximizar el Rendimiento
- Los mejores accesorios para aprovechar al máximo tu Raspberry Pi
- Cómo Elegir la Fresadora-Taladro Ideal para sus Proyectos
- Descubra la Sierra Circular Compacta Ideal para Cada Trabajo de Corte
- CNC vs Impresión 3D: Cómo Elegir el Método de Producción Adecuado
- Intel Edison IoT: Cómo Elegir el Miniordenador Ideal para tu Prototipo
- Las 5 Mejores Técnicas de Fresado CNC para Elevar la Precisión del Diseño
- Elegir la máquina de corte por plasma CNC adecuada para su taller: Guía práctica
- Cómo elegir la máquina CNC ideal para prototipado rápido
- Guía experta para seleccionar el mejor equipo Cat® para su granja
- Cómo elegir el acabado superficial SPI ideal para piezas de moldeo por inyección