



Desbloquee resultados superiores en fabricación aditiva con la nueva función de diseño generativo de Fusion 360
Lea este artículo en: Deutsch (alemán)

Como parte de la actualización de diciembre de 2020 de Fusion 360, entregamos un regalo oculto justo a tiempo para las fiestas: un nuevo método para generar resultados de fabricación aditiva. Internamente, llamamos a este proyecto Aditivo 2.0, y es parte de nuestra vista previa de Solvers y Características Generativas Experimentales. Este nuevo método debería ayudar mucho a mejorar la calidad de forma e imprimibilidad de los resultados en comparación con lo que veía anteriormente en el diseño generativo. Este fue un regalo que sé que muchos de nosotros esperábamos ansiosamente, y mi equipo y yo queremos "desenvolver" todo lo que entregamos.
Uso del nuevo algoritmo Aditivo 2.0
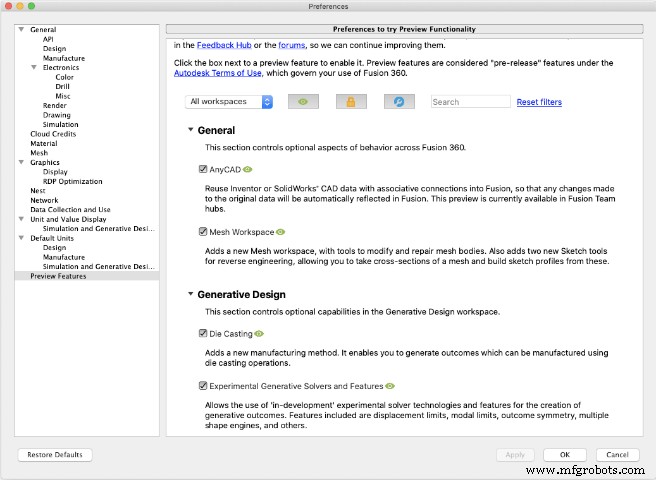
Primero, debe activar nuestra vista previa de Solvers y Características Generativas Experimentales desde sus Preferencias de Usuario.
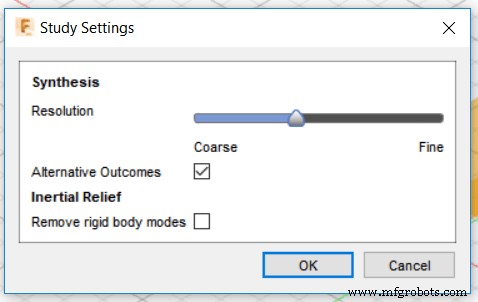
Con la vista previa habilitada, deberá activar Resultados Alternativos en la Configuración del Estudio. A partir de ahí, simplemente configure su estudio como de costumbre. Habilite la restricción de fabricación aditiva en el diálogo Restricciones de Fabricación, elija las orientaciones de impresión deseadas y deje que nuestros solvers se encarguen del resto.
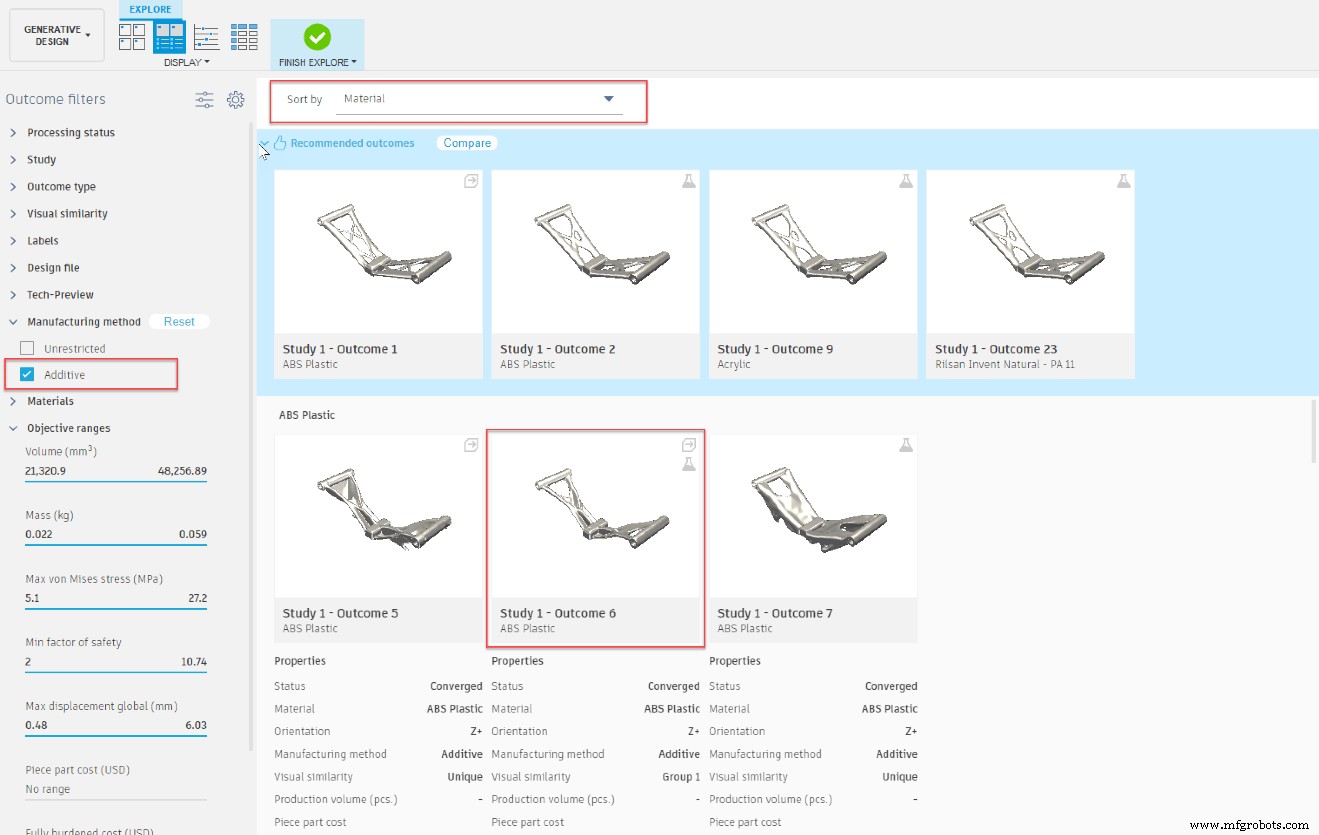
Una vez en Explorar, para cada conjunto de resultados aditivos (donde un conjunto es igual a un material y dirección dados), Aditivo 2.0 generará el segundo resultado en cada conjunto. Consejo rápido: la forma más fácil de ver esto es cambiar a la vista de propiedades, aislar hasta el método de fabricación aditiva y establecer el desplegable Ordenar por en Material.
¿Cómo es mejor Aditivo 2.0?
Nuestro enfoque inicial para generar resultados aditivos dejó mucho que desear en calidad de forma en muchos escenarios (¡muchos de ustedes nos lo dijeron y escuchamos!). Era común ver resultados con escalones pronunciados y otros artefactos mientras intentábamos cumplir los requisitos de voladizo y ser totalmente auto-soportados. Con nuestro nuevo enfoque, nuestros solvers hacen un trabajo mucho mejor cumpliendo los requisitos de espesor mínimo, equilibrando la masa del diseño y minimizando el material de soporte. Este nuevo enfoque no sacrificará la calidad de forma para ser totalmente auto-soportado.
Profundicemos en un par de ejemplos que demuestran cómo estas mejoras impactan los resultados que creamos.
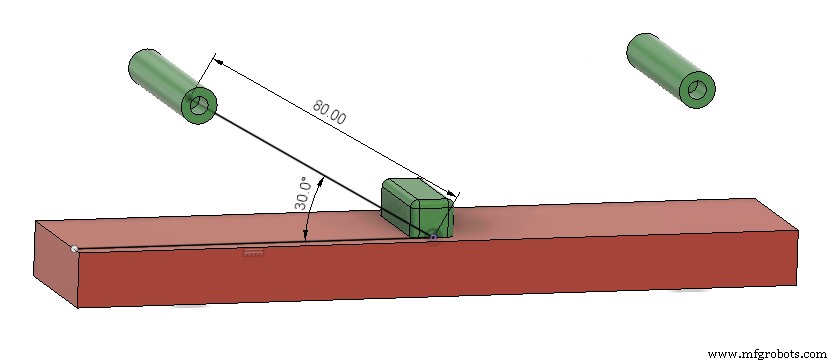
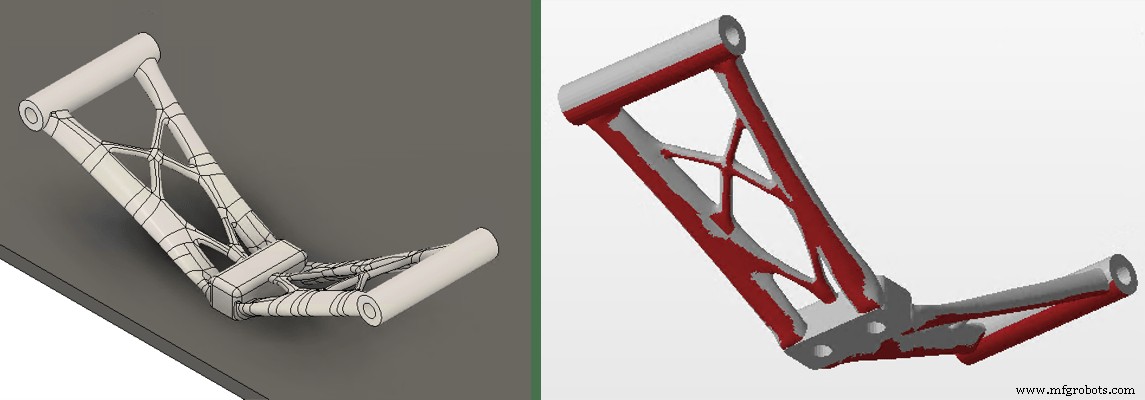
Nuestro primer ejemplo es la configuración generativa simple que se muestra a continuación (cargas y restricciones están ocultas). Pretendemos fabricar esta pieza en la orientación mostrada en la Figura 1 (abajo), reemplazando el obstáculo rojo con la placa de construcción.
Esta configuración produce un resultado sin restricciones, como se ve en la Figura 2 (abajo), que es difícil de fabricar por varias razones. Primero, un área grande debajo de la geometría de la pieza requiere estructuras de soporte (regiones resaltadas en rojo en la segunda mitad de la figura). Además, las características delgadas cerca del centro de la pieza son frágiles y pueden romperse durante la remoción de soportes. Si bien este diseño puede fabricarse aditivamente, está lejos de estar optimizado.
Cuando empezamos a ver Aditivo 2.0 lado a lado con nuestras restricciones aditivas existentes (Aditivo 1.0), las diferencias se vuelven obvias, como se muestra en la Figura 3 (abajo). En ambos casos, configuramos la restricción aditiva con un ángulo de voladizo de 45 grados y un espesor mínimo de 3 mm.
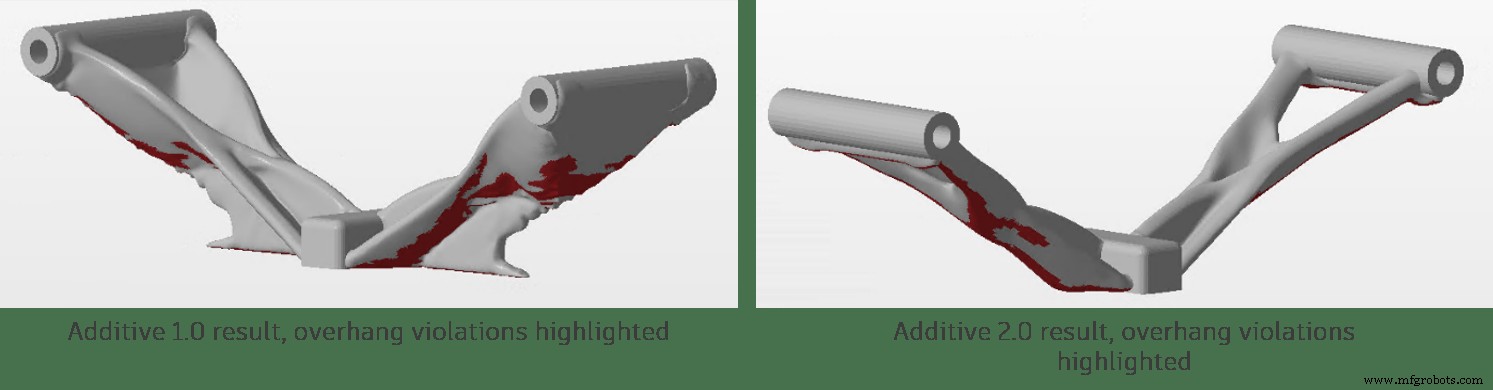
En ambos casos, la cantidad de material de soporte requerida se reduce pero no se elimina. Sin embargo, el resultado de Aditivo 1.0, que construye material desde la placa de construcción para soportar toda la estructura, es un 50 % más pesado que el resultado sin restricciones. Exhibe artefactos de escalonado que eran una molestia común con la solución original de fabricación aditiva. Aditivo 2.0 también reduce significativamente la cantidad de material de soporte requerido, pero lo hace con cambios más sutiles en la geometría y solo aumenta la masa en un 11 % para este modelo. Ambos diseños aditivos satisfacen la característica mínima de 3 mm, pero Aditivo 2.0 retiene una estructura mucho más cercana a la sin restricciones, fusionando las vigas de celosía demasiado delgadas en una estructura orgánica más gruesa. Los nuevos resultados de Aditivo 2.0 también eliminan gran parte de la mala calidad superficial en el resultado original.
En teoría, las nuevas restricciones de Aditivo 2.0 reducirán el área soportada y eliminarán vigas delgadas con un aumento mínimo en la masa total de la pieza. Pero, ¿estos diseños son realmente más fabricables? Pasemos por el proceso de preparación de impresión y veamos.
Validación del proceso de impresión
Ejemplo FFF
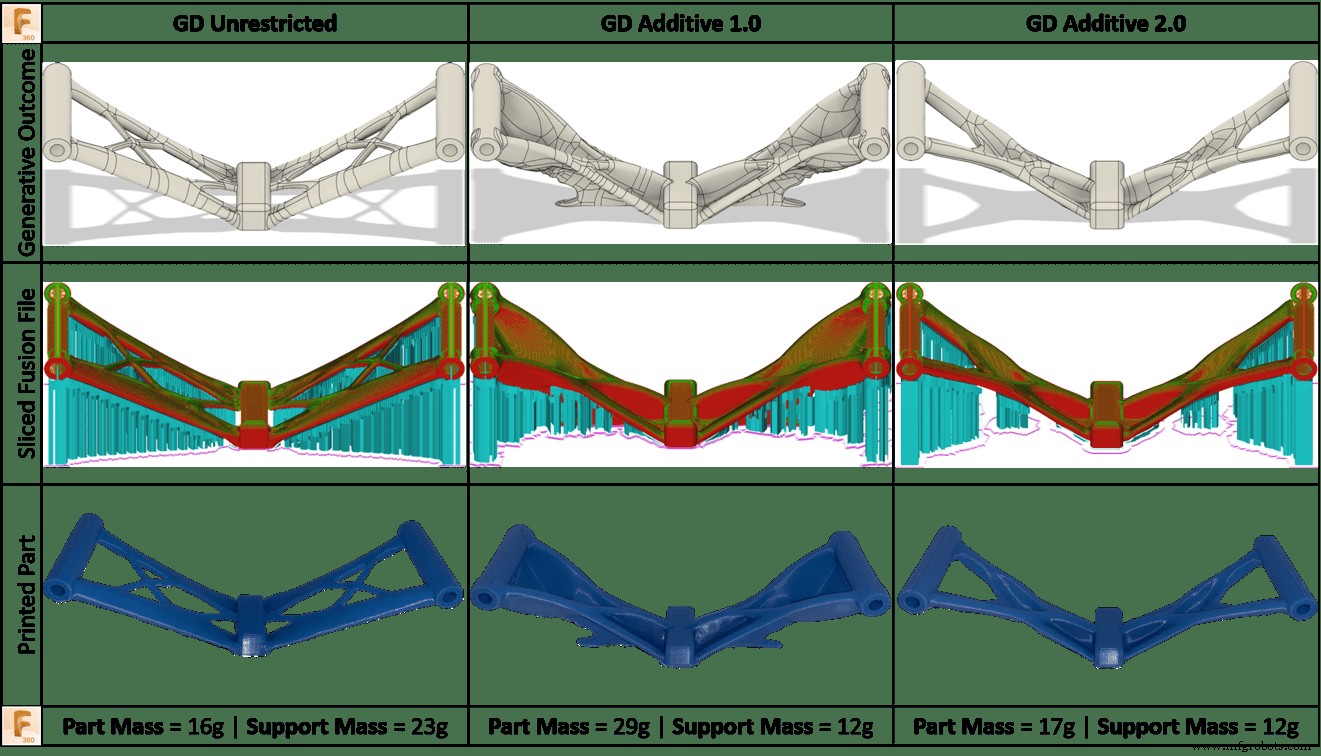
La Figura 4 (abajo) compara los resultados para Aditivo 1.0 y Aditivo 2.0 junto con el resultado original sin restricciones. Cada uno de estos resultados se llevó a través del flujo de trabajo FFF genérico usando el espacio de trabajo aditivo de Fusion 360. Los modelos fueron laminados (sliced) y post-procesados usando Fusion 360 antes de imprimirse en una máquina FFF de escritorio. Cada pieza se post-procesó usando la misma configuración de impresión, máquina y filamento PLA. Los resultados mostrados en la Figura 3 identifican claramente la mejora entre Aditivo 2.0 y 1.0, con una reducción significativa del 41,3 % en la masa de la pieza. El beneficio de Aditivo 2.0 comparado con el uso de restricciones sin restricciones también se destaca, con una reducción del 47,8 % del material de soporte requerido.
Ejemplo SLA
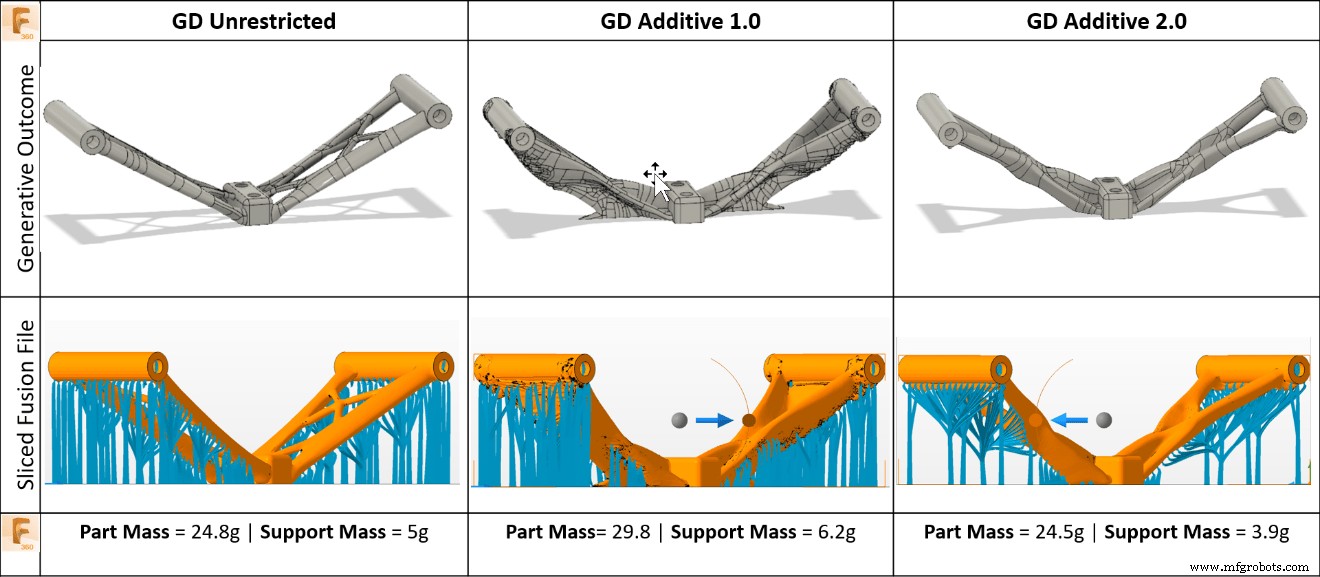
La Figura 5 (abajo) compara los resultados para Aditivo 1.0 y Aditivo 2.0 junto con el resultado original sin restricciones preparado para impresión en un proceso SLA. Cada uno de estos resultados se llevó a través del flujo de trabajo SLA genérico usando Netfabb. Similar a los resultados anteriores, la Figura 5 identifica claramente la mejora de Aditivo 1.0 a 2.0. Tanto la masa de la pieza como el material de soporte requerido en este proceso también.
Ejemplo SLM
Veamos otro ejemplo más real. El problema de la Abrazadera Triple de Motocicleta (Motorcycle Triple Clamp) en los materiales de entrenamiento de diseño generativo recorre el diseño de un componente estructural que conecta los tubos de la horquilla con la columna de dirección en una motocicleta. Para este ejemplo, queremos fabricar aditivamente el componente de aluminio usando fusión láser selectiva (SLM).
Antes de ejecutar el estudio generativo, seleccionamos la dirección de construcción para el componente. La altura de construcción es un factor de costo importante, así que evitamos la dirección +X. Sabemos por experiencia que necesitaremos rellenar la mayoría de los agujeros grandes con material durante la impresión y luego post-mecanizar para obtener la tolerancia que necesitamos. Una vez que se rellenan los agujeros, la orientación +Y tendrá un cambio rápido en el área transversal en la cara superior de la pieza, lo que causa un enfriamiento rápido de una superficie grande y puede causar problemas de construcción. Como resultado, rechazamos la orientación +Y y nos decidimos por la dirección de construcción +Z.
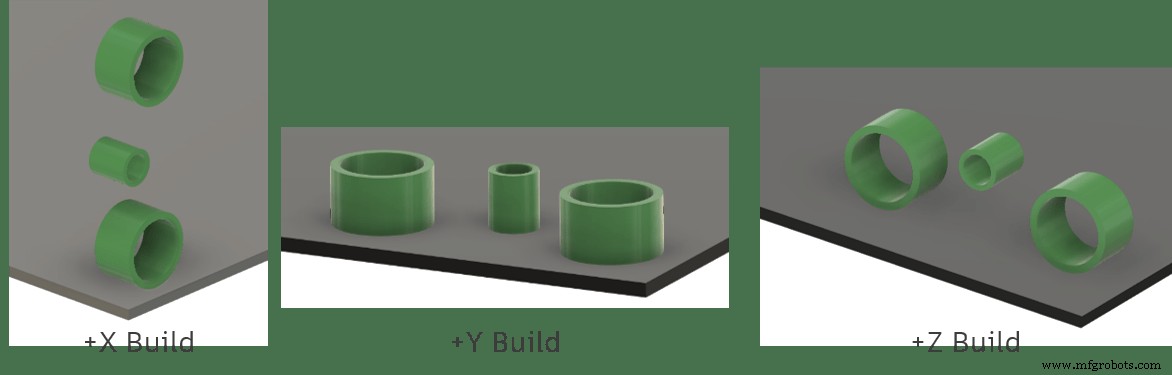
Seleccionamos un tamaño de característica mínimo de 0.25 pulg (6.35 mm) para asegurar que cualquier viga producida sea lo suficientemente grande para resistir las fuerzas de la remoción de soportes. El ángulo de voladizo se estableció en 45°, consistente con los parámetros del proceso SLM. El resultado de Aditivo 2.0 se muestra en la imagen a continuación.
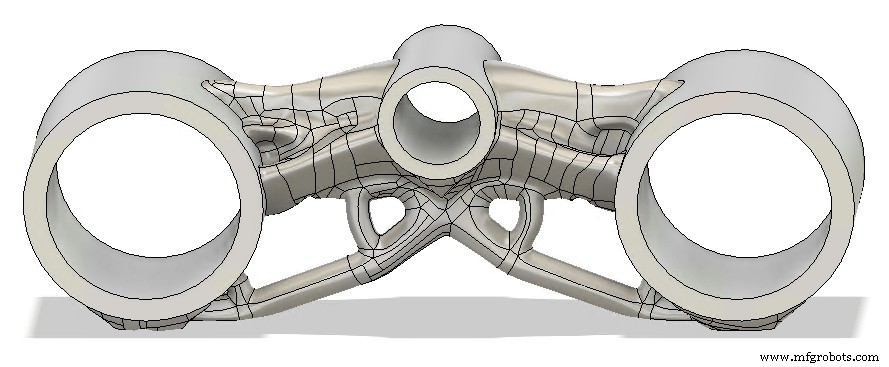
Normalmente, probablemente haríamos ajustes de diseño a la forma orgánica en este punto y validaríamos el rendimiento del diseño. Para hoy, omitiremos esos pasos e iremos directamente al espacio de trabajo de fabricación para prepararlo para la impresión.
Usaremos una Renishaw AM250 para fabricar el diseño, lo que requiere la extensión Fusion Additive Build. Primero, necesitamos rellenar los agujeros grandes con material para poder mecanizarlos luego a tolerancia. Haremos esto en el espacio de trabajo de Fabricación creando un Modelo de Fabricación en el que Presionamos/Tiramos (Press/Pull) los agujeros para que tengan un diámetro menor.
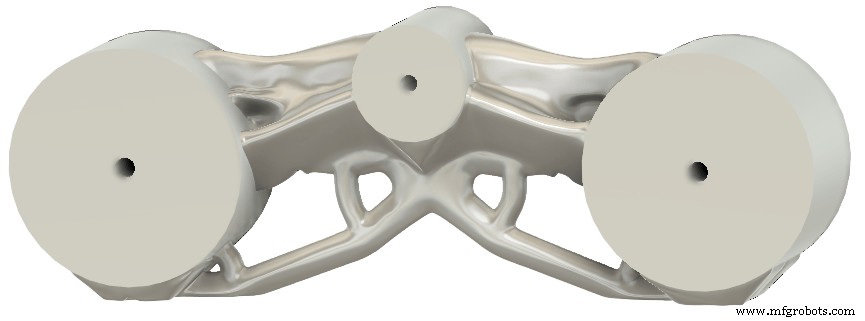
Ahora crearemos una nueva configuración, seleccionando la máquina Renishaw y nuestra geometría modificada. Después de un poco de trabajo con el comando Mover, nuestra pieza está posicionada en la plataforma de construcción.
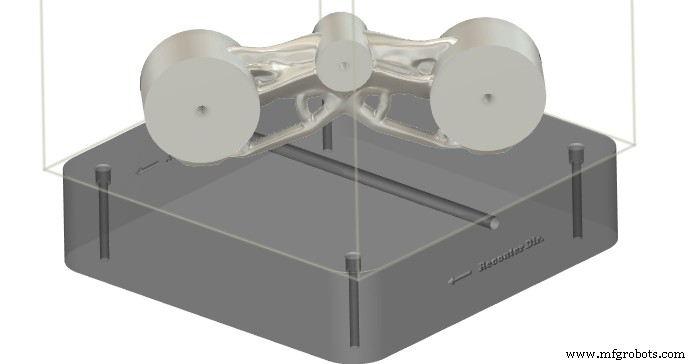
Ahora usaremos el comando Soporte Volumétrico (Volume Support) para generar material de soporte.
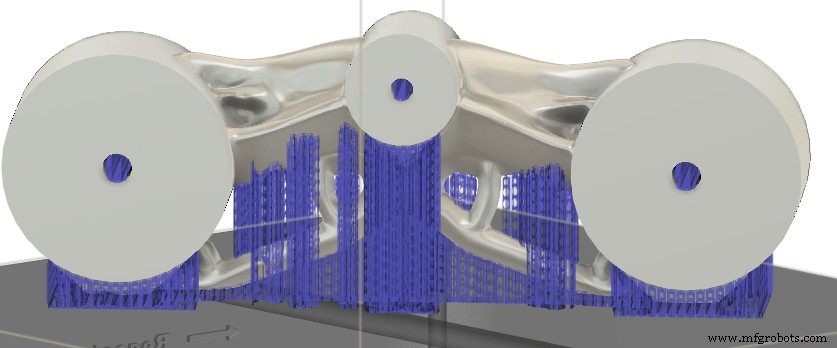
En este punto, estamos listos para simular la impresión, luego generar código G y enviarlo a la máquina.
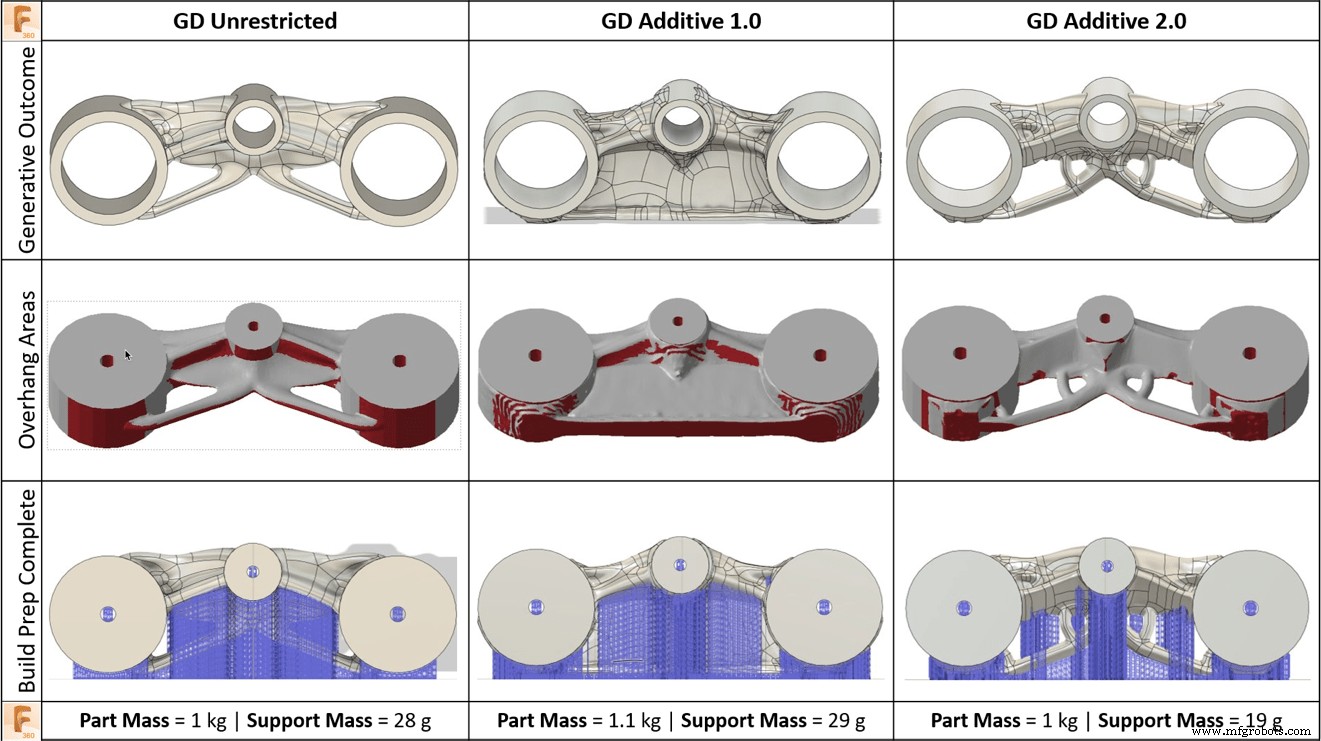
La Figura 7 (abajo) compara el diseño de Aditivo 2.0 con las soluciones de fabricación aditiva sin restricciones y existentes, y vemos una tendencia similar a la del ejemplo anterior. Los resultados de Aditivo 1.0 son más pesados, requieren tanto soporte como la pieza sin restricciones y sufren problemas de calidad superficial. Aditivo 2.0 mejora la calidad de forma, reduce el material de soporte requerido y devuelve la masa de la pieza a casi igual con el resultado sin restricciones.
Pruebe Aditivo 2.0 usted mismo
Esperamos que esté tan emocionado por estas mejoras en fabricación aditiva como nosotros al llevarlas al producto. Si bien las imágenes en este blog cuentan una gran historia, queríamos proporcionarle los modelos que usamos para demostrar las mejoras, para que pueda verlos por sí mismo. Estos modelos están listos para ejecutar, ábralos y genere los estudios disponibles.
Configuración de Barra de Tensión en V de Aditivo 2.0
Configuración de Abrazadera Triple de Motocicleta de Aditivo 2.0
Si tiene alguna pregunta o comentario sobre nuestras nuevas restricciones de fabricación aditiva, contáctenos en generativedesignhelp@autodesk.com. También quiero agradecer enormemente a un increíble equipo de expertos que han estado desarrollando y validando esta solución y a Ben Weiss, Adam Day, Matt Oosthuizen y Divy Kishor Tiwary por ayudarme a redactar esta publicación. ¡Les deseo a todos una feliz temporada navideña y un próspero Año Nuevo!
Tecnología Industrial
- Cuatro Tendencias Emergentes de Automatización que Moldean la Manufactura Aditiva
- Encuesta de flujo de trabajo de fabricación aditiva: comparta sus insights
- Diseño generativo e impresión 3D: construyendo la fabricación del futuro
- Robert Yancey de Autodesk sobre fabricación aditiva, diseño generativo e Industria 4.0
- Transformando la producción electrónica con fabricación aditiva
- Maximizando la eficiencia CAD en fabricación aditiva
- Fabricación aditiva: Impulsando innovación y eficiencia de costes en aeroespacial
- Maximizando la producción con software avanzado de fabricación aditiva
- Por Qué la Manufactura Aditiva Transforma las Operaciones MRO
- Optimizando el Diseño de PCB para Fabricación: Estrategias Clave y Mejores Prácticas
- Fabricación Aditiva vs Sustractiva: Cómo Difieren y Por Qué la Impresión 3D Crece