



Guía definitiva para pegar piezas impresas en 3D: mejores adhesivos por filamento
Saber pegar bien es tan importante como imprimir bien: reparar roturas, unir piezas grandes, ensamblar kits. Aquí tienes los adhesivos probados, compatibilidad, preparación de superficies y seguridad.
Tabla resumen adhesivos vs filamentos
| Adhesivo | Fuerza unión | Filamentos compatibles | Seguridad clave |
|---|---|---|---|
| Cemento acrílico (Weld-On 3, 4, 16) | Muy alta (fusión química) | Rígidos: ABS, PLA, PETG, PC, PS, PMMA | Inflamable, tóxico (cloruro metileno), ventilación forzada, guantes/gafas, no piel |
| Cianocrilato (Super Glue, CA) | Muy alta | Rígidos: ABS, PLA, PETG, PC, resina | Curado instantáneo, irritante ojos/vías respiratorias, guantes, ventilación, ¡no algodón/lana (exotérmico)! |
| Acetona | Alta (soldadura por disolución) | Solubles en acetona: ABS, HIPS, ASA, PMMA, PLA parcial | Inflamable, volátil, ventilación, guantes |
| Cemento de contacto (Contact Cement) | Alta | ABS, HIPS, PLA, PETG | Inflamable, vapores fuertes, ventilación, costura visible |
| Epoxi bicomponente (Araldite, J-B Weld, resina epóxica) | Media (falla en la unión antes que en la pieza) | Todos rígidos; NO flexibles (TPU, TPE) | Baja toxicidad, alérgeno posible, calor al mezclar, ventilación |
| Pistola cola caliente (Hot glue) | Media-baja | Rígidos: ABS, PLA, PETG | Quemaduras (180 °C), costura visible |
| Soldadura por fricción / térmica (rotary tool + filamento) | Muy alta (material continuo) | Mismo filamento que la pieza | Gafas, polvo, control velocidad taladro |
Detalle por adhesivo
Cemento acrílico (Weld-On 3/4/16) – Unión "invisible" y estructural
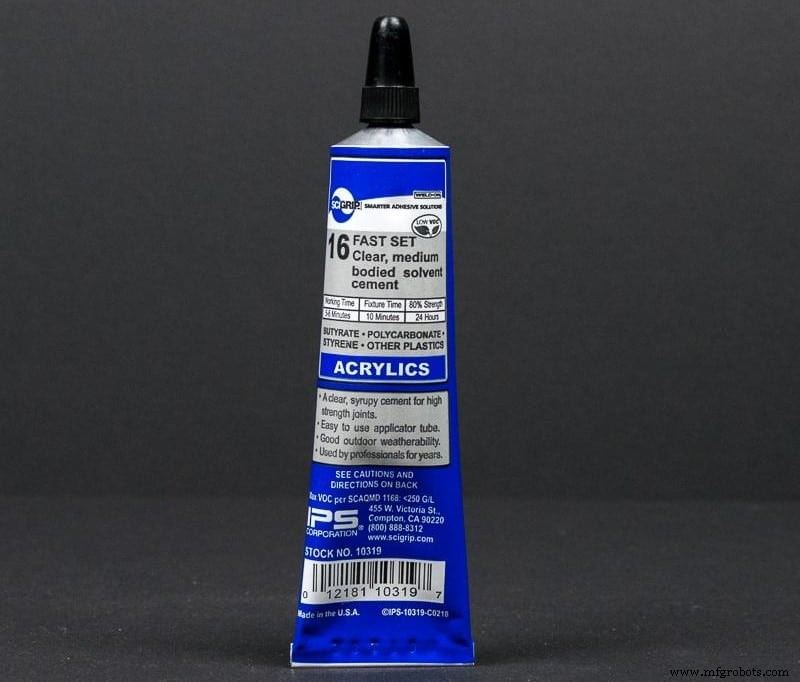
Disuelve superficialmente el plástico y fusiona las cadenas poliméricas. La rotura ocurre fuera de la unión. Aplicar con jeringa/pincel en bordes (perímetros), no en relleno. Peligro: cloruro de metileno (cancerígeno), inflamable. Solo en campana extractora o exterior, EPP completo.
Cianocrilato (Super Glue) – Rápido, fuerte, versátil
Gel (control) o líquido (penetración). Alinea y presiona en segundos. Funciona en PLA, ABS, PETG, resina. Preparación: lijar 400-800, limpiar alcohol, secar. Ojo: reacciona exotérmicamente con algodón/lana/papel → quemaduras/humo.
Acetona – Soldadura química para ABS/ASA/HIPS
Pincelada fina en ambas caras, unir, sujetar con cinta/prensa 5-30 min. No abuses: deforma paredes finas. PLA: solo suaviza superficie, no suelda bien. Ventilación obligatoria.
Cemento de contacto – Para grandes superficies
Aplicar en ambas caras, secar al tacto (5-15 min), unir con presión única (no reposicionable). Costura visible (no transparente). Inflamable, ventilación.
Epoxi – Relleno + unión, no para flexibles
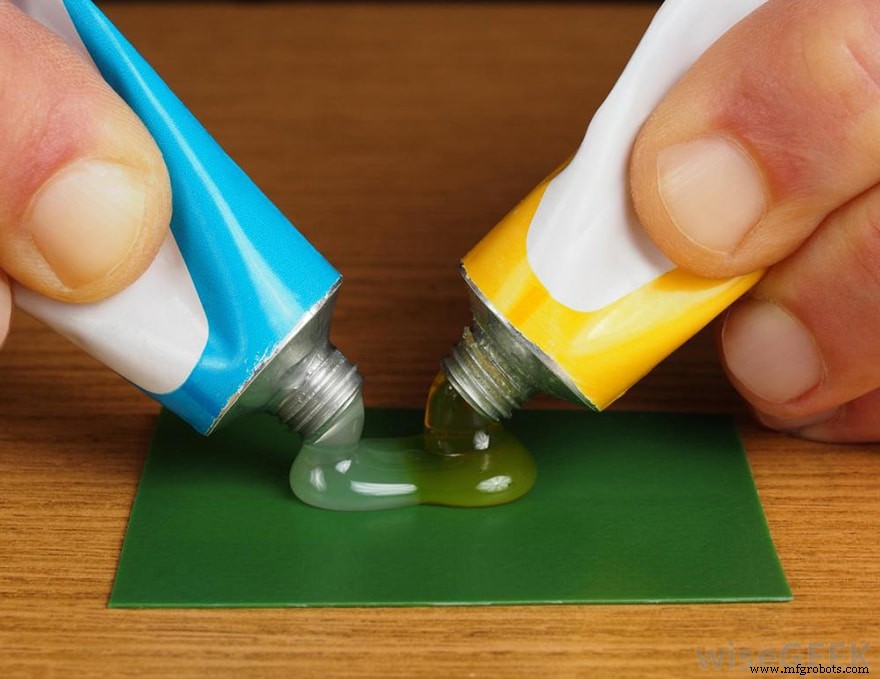
Rellena huecos, se lija, se pinta. Une PLA, ABS, PETG, PC, resina. Endurece rígido → rompe flexibles. Mezcla 1:1 (o según fabricante), tiempo trabajo 5-30 min. Calor al curar (exotérmico).
Pistola cola caliente – Rápido, feo, provisional
Segundos de agarre, rellena irregularidades. Costura gruesa visible. No estructural. Cuidado quemaduras.
Soldadura por fricción (Dremel + filamento) – Unión nativa
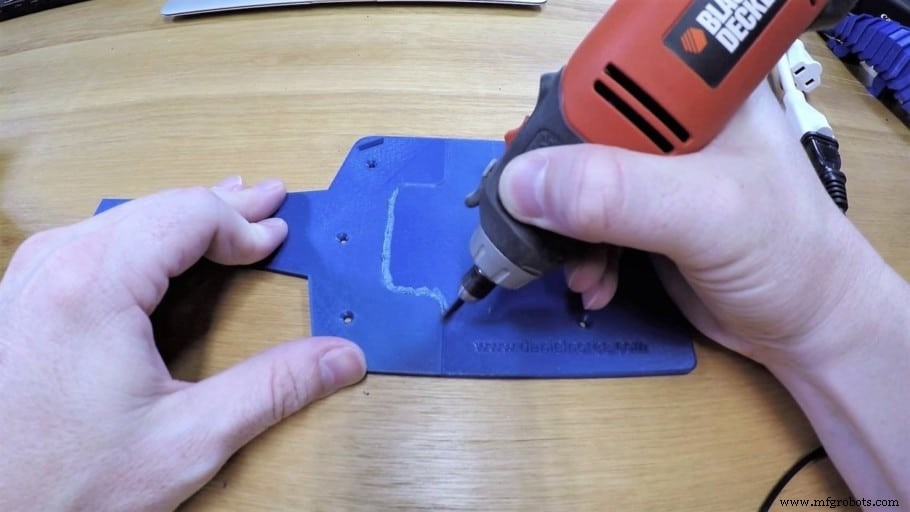
Inserta filamento (mismo material) en portafresas Dremel (2-3 mm), 10-15 krpm, funde y suelda capa a capa. Unión tan fuerte como la pieza. Post-procesado: lijado grueso → fino → pintar/pulir. Ideal para piezas grandes, estructurales, mismo material.
Claves para una unión duradera
- Limpieza absoluta: alcohol isopropílico, secar, sin grasa/polvo.
- Superficies planas: lijar 400-800 hasta contacto total.
- Presión uniforme: prensas, cintas, gomas, pesos.
- Material rígido = unión fuerte; flexible = unión débil (el adhesivo es más rígido que el filamento).
Refuerzo extra: Recocido (Annealing)
Calentar pieza impresa a Tg - 10 °C (PLA ~60 °C, PETG ~70 °C, ABS ~100 °C) 30-60 min en horno controlado, enfriar lento. Aumenta cristalinidad → +resistencia, +resistencia térmica, -warping. Cambia dimensiones (encogimiento 2-5 %).
Conclusión
- Unión estructural invisible: Cemento acrílico (con EPP) o Cianocrilato gel.
- ABS/ASA/HIPS: Acetona (soldadura real).
- Relleno + unión: Epoxi.
- Mismo material, pieza grande: Soldadura por fricción.
- Nunca pegues TPU/TPE con epoxi/CA/cemento acrílico (fallo cohesivo). Usa adhesivo flexible (Loctite 406 + primer 770, o cinta doble cara 3M VHB).
Productos recomendados
Adhesivos, epoxis, cementos, herramientas Dremel y EPP seleccionados y probados.
Impresión 3d
- Más Allá de los Prototipos: Innovaciones Reales Logradas con Impresión 3D
- Impresión 3D Metálica: Revolucionando Producción con Velocidad, Ahorro y Libertad de Diseño
- Fabricación Aditiva 101: Guía para Principiantes de Impresión 3D
- Los mejores filamentos 3D para durabilidad en exteriores
- Mejores Filamentos 3D para Engranajes Duraderos y de Alto Rendimiento
- Cómo cambiar el filamento en la Ender 3: Guía paso a paso con fotos
- Impresión 3D óptima: Dominando velocidad y temperatura
- Reciclaje de carretes de filamento 3D: Lo que necesitas saber
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D
- Cemento para mampostería: composición, usos y beneficios
- Silos de cemento: almacenamiento y dosificación en obra y planta de hormigón