



CNC Insights: 2 técnicas avanzadas para disparar la señal de skip
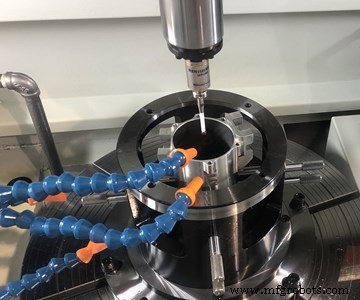
Si ha usado palpadores de husillo, conoce la función skip, especificada con G31, usada para palpar una superficie. El estilus del palpador se posiciona primero a una pequeña distancia de una superficie a tocar. Se da un comando G31 que hará que el estilus haga contacto. En microsegundos de cuando el palpador dispara, envía una señal de skip al CNC que causa tres cosas:
- El movimiento se detiene.
- El resto del comando de movimiento se salta.
- Las posiciones de los ejes se almacenan en variables de sistema, como #5061 (X), #5062 (Y) y #5063 (Z).
Considere este comando, dado justo después de que el estilus del palpador ha sido programado para moverse dentro de 0.2 pulgadas del lado izquierdo (negativo) de una superficie del eje X.
G91 G31 X0.3 F20.0
El eje X está siendo ordenado a moverse 0.3 pulgadas en X. Dado que el estilus está a 0.2 pulgadas de la superficie para empezar, contactará la superficie en el camino. Cuando el palpador dispara, el CNC detendrá el movimiento y almacenará la posición X en la variable de sistema #5061.
Aunque la forma más común de disparar la señal de skip es con un palpador, hay al menos dos formas más, menos conocidas, de disparar la señal de skip. Al igual que con un palpador de husillo, requieren que el fabricante de la máquina o proveedor de dispositivo accesorio las integre, lo que significa que necesitará ayuda para aprovechar las técnicas presentadas aquí.
Disparar la señal de skip usando cambios en la carga del motor de accionamiento del eje.
El skip por límite de par, como lo llama FANUC, hace posible detectar situaciones peligrosas y detener la máquina antes de que ocurra una catástrofe. Ofrezco dos escenarios, pero una vez que entienda cómo funciona esta característica, seguramente podrá idear más.
En sistemas de automatización:
La mayoría de las máquinas que tienen husillos principal y secundario transfieren automáticamente la pieza parcialmente completada del husillo principal al secundario para mecanizado adicional. Una vez que el husillo principal termina, el eje del husillo secundario avanza hasta que sus garras/mordazas de mandril pueden agarrar la pieza del husillo principal. Las garras del husillo secundario sujetan la pieza y las mordazas del husillo principal des-sujetan. El eje del husillo secundario entonces se retrae a su posición de mecanizado y comienza el mecanizado del husillo secundario.
Este método funciona bien a menos que algo se interponga en el camino del movimiento de avance del husillo secundario, como virutas atrapadas entre la pieza y las garras del husillo secundario. En este caso, las garras pueden atascarse, causando daño a las garras y/o a la máquina. O igualmente problemático, el proceso puede terminar con una viruta atrapada entre las garras y la pieza.
Si el skip por límite de par se ha integrado correctamente, puede confirmar que las garras han avanzado completamente. Si algo está en el camino, la carga para el eje del husillo secundario aumentará por encima de su norma, disparando la señal de skip. En este caso, el resto del movimiento se saltará antes de que ocurra daño severo. Después del comando de skip por límite de par (de nuevo, un G31), se puede hacer una prueba para confirmar que el valor de la variable de sistema del eje del husillo secundario (como #5065 si es el quinto eje de la máquina) es igual al punto final ordenado. Si no lo es, se puede sonar una alarma de macro personalizada, que detendrá la máquina.
Con herramientas de corte propensas a rotura:
Considere una herramienta de corte de torneado. Si la herramienta de corte se rompe durante el corte, puede causar daño a la herramienta y posiblemente a la máquina. Con materiales inflamables como magnesio y titanio, la acumulación de calor relacionada probablemente iniciará un incendio. Puede incluir un comando de skip por límite de par (G31) en el movimiento de corte para confirmar que la carga del eje del motor de accionamiento para el eje de corte no aumenta más allá de un límite aceptable conocido. Si lo hace, el resto del comando se salta y se puede sonar una alarma, lo que minimizará el potencial de daño a herramienta/máquina.
Disparar la señal de skip usando conductividad.
El sensor de contacto hace posible detectar superficies metálicas sobre la marcha. Con él, puede usar herramientas de corte metálicas (no cerámicas) para encontrar superficies de pieza. Considere, por ejemplo, avellanar un orificio de 1 pulgada de diámetro 0.06 pulgadas profundo en una superficie de fundición. Las superficies de fundición son notorias por variar de pieza a pieza. Podría lidiar con la variación con un palpador de husillo, pero esto tomaría más tiempo.
Con sensor de contacto, puede usar la herramienta de avellanado para detectar la superficie, eliminando la necesidad de un palpador de husillo. Lleve la herramienta de avellanado (rotando) a una posición de aproximación segura y luego use G31 para ordenar a la herramienta de avellanado moverse hacia la superficie. Tan pronto como el avellanado toca, se generará la señal de skip. El CNC detendrá el movimiento y saltará el resto del movimiento. Desde allí, especifique un movimiento incremental de 0.06 pulgadas para avellanar a la profundidad requerida.
Como se ha dicho, debe contactar a su fabricante de máquinas herramienta para tener estas características integradas con su(s) máquina(s) CNC, y requerirá una inversión. Pero dados los beneficios potenciales, bien puede valer la pena el costo y el esfuerzo.
Equipo industrial
- Tres Formas en que el Mecanizado CNC Revoluciona la Fabricación Global
- Entendiendo los costes de mecanizado CNC: Factores clave y cómo optimizarlos
- Moldeando el Mañana: Innovaciones que Impulsan el Futuro del Mecanizado CNC
- Eleve el mecanizado multi-husillo CNC: Operaciones avanzadas y precisión
- Máquina de roscado CNC UltraTurn XL: Servo 2,5 hp, 5.000 rpm, contrahusillo de doble función
- 8 Estrategias Expertas para Maximizar la Productividad Durante el Tiempo de Inactividad de Invierno
- Innovaciones en Diseño de Montacargas: Fabricación Moderna y Tecnología de Vanguardia
- Impulse la eficiencia: 3 estrategias probadas para maximizar el rendimiento de su bomba vertical
- Cómo Elegir la Mesa de Plasma CNC Ideal para su Taller
- Centro de Torneado CNC vs Torno CNC: Diferencias Clave Explicadas
- Descubre las 6 Ventajas Clave de las Piezas Torneadas CNC para Fabricación de Precisión