



Dominando la Interpolación Circular en Máquinas CNC: Programación con R – Parte 2
Segunda parte de la serie Conceptos y Programación de Interpolación Circular. Explica la información necesaria para programar/mecanizar interpolación circular en CNC, y cómo programarla con R (radio).
Leer Otras Partes
- Conceptos y Programación Interpolación Circular Parte 1 (Conceptos)
- Conceptos y Programación Interpolación Circular Parte 2 (Uso de R)
- Conceptos y Programación Interpolación Circular Parte 3 (Uso de I J K)
- Conceptos y Programación Interpolación Circular Parte 4 (R Desconocido)
- Conceptos y Programación Interpolación Circular Parte 5 (Ejemplos)
- Conceptos y Programación Interpolación Circular Parte 6 (Usos y Ejercicios)
CINCO PIEZAS DE INFORMACIÓN
Se requieren cinco datos para ejecutar un comando de interpolación circular.
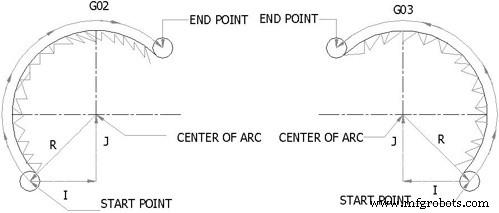
Movimiento Circular
| Elemento | Comando |
|
|
|
|
|
|
|
|
|
|
Con esto vemos dos formas de especificar el centro del arco circular:
- Usar R para especificar el radio del arco.
- Usar I, J, o K para especificar la distancia desde el punto inicio al centro del arco.
USO DE R
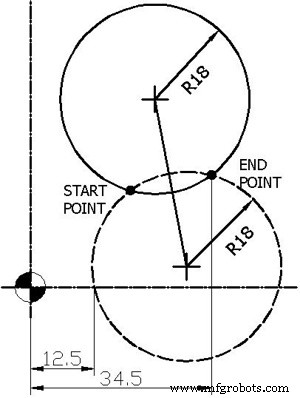
El primer método es muy simple. Solo indicar siguientes valores X, Y y usar R+”valor”. Para muchos proyectos, el radio directo puede usarse con dirección R, disponible en la mayoría de controles. La diferencia angular entre inicio y fin es importante, porque el control calcula el centro. Arco con diferencia angular ≤ 180° usa R positivo. Arco con diferencia angular > 180° usa R negativo.
Ejemplo: ver imagen
Radio Positivo Negativo
En la imagen hay dos círculos: uno discontinuo y otro sólido. Se intersectan en dos puntos (puntos negros).
Si el movimiento de herramienta del círculo discontinuo es horario desde inicio a fin, el arco es < 180°. Código en modo absoluto G90:
G02 X34.5 Y20 R18 F100.
Si el movimiento del círculo sólido es horario desde inicio a fin, el arco es > 180°. Código en modo absoluto G90:
G02 X34.5 Y20 R-18 F100.
Al activarse comando interpolación circular, cualquier comando movimiento herramienta activo se cancela automáticamente (típicamente G00, G01 o ciclo).
Interpolación Circular con G90 y G91
G90 X ____ Y____ define punto final arco en sistema coordenadas pieza.
G91 X____ Y____ define distancia firmada punto final arco desde punto inicio.
R_____ define longitud radio arco.
Leer Otras Partes
- Conceptos y Programación Interpolación Circular Parte 1 (Conceptos)
- Conceptos y Programación Interpolación Circular Parte 2 (Uso de R)
- Conceptos y Programación Interpolación Circular Parte 3 (Uso de I J K)
- Conceptos y Programación Interpolación Circular Parte 4 (R Desconocido)
- Conceptos y Programación Interpolación Circular Parte 5 (Ejemplos)
- Conceptos y Programación Interpolación Circular Parte 6 (Usos y Ejercicios)
máquina CNC
- Software avanzado de anidamiento impulsa la eficiencia productiva en fabricantes y cortadores de metal
- Dominando Programación Arco CNC: Ejercicio Paso a Paso G-Code con Parámetros I y K
- Interpolación Circular CNC G02 (Horaria) – Ejemplo Práctico Programación G-Code
- Ejemplo Programa CNC: Interpolación Circular G03 – Domine las Matemáticas del Mecanizado CNC
- Domine la Interpolación Circular G02/G03 en CNC: Ejemplo Paso a Paso
- Tutorial de Interpolación Circular CNC: Domina los G-Codes G02 y G03
- Interpolación Circular CW G02 en CNC: Programa de Muestra para Principiantes
- Domina el Fresado de Bolsillo Circular L930 en Siemens Sinumerik 840/840C – Guía Paso a Paso
- G71 Arco de Agujeros de Tornillo: Programación Fácil de Fresadora CNC para Taladrado Preciso en Arco
- DIN 66025: Guía Completa de Códigos Programación CN
- Conceptos Básicos de Programación en C++: Qué es C++ y Por Qué Importa