



Haas CNC G10: Configuración Programable Precisa de Desplazamientos de Herramienta y Trabajo vía G-Code
Normalmente los maquinistas CNC introducen/configuran manualmente los desplazamientos de herramienta a través del panel de control de la máquina CNC.
Pero si quiere establecer el desplazamiento de herramienta y de trabajo a través del programa, puede usar el código G Haas CNC G10 de Configuración Programable de Desplazamientos.
Es conveniente tener los desplazamientos de herramienta y trabajo dentro del programa, así si otro maquinista cambia el desplazamiento de herramienta para su uso, no tiene que preocuparse, ya que el código G10 de Configuración de Desplazamientos sobrescribirá los valores antiguos con sus valores programados.
Fanuc G10 Código G Relacionado para Configuración Programable de Desplazamientos en Máquina CNC
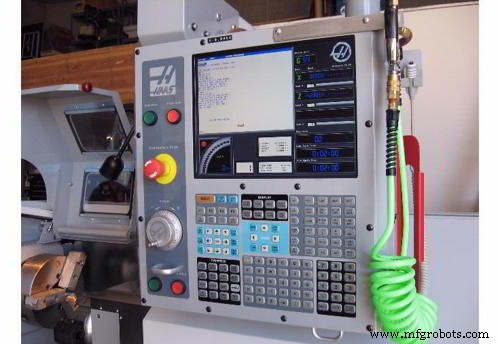
Torno CNC Haas
Configuración Programable de Desplazamientos G10 en Torno CNC Haas
G10 permite al programador establecer desplazamientos dentro del programa. Usar G10 reemplaza la entrada manual de desplazamientos (es decir, longitud y diámetro de herramienta, y desplazamientos de coordenadas de trabajo).
Programación de G10 Configuración de Desplazamientos en Torno CNC Haas
G10 L P Q R
- L – Selecciona categoría de desplazamiento.
- L2 Origen de coordenadas de trabajo para COMÚN y G54-G59
- L10 Desplazamiento de geometría o turno
- L1 o L11 Desgaste de herramienta
- L20 Origen de coordenadas de trabajo auxiliar para G110-G129
- P – Selecciona un desplazamiento específico.
- P1-P50 Referencia geometría, desgaste o desplazamientos trabajo (L10-L11)
- P51-P100 Referencia desplazamientos de turno (YASNAC) (L10-L11)
- P0 Referencia desplazamiento coordenadas trabajo COMÚN (L2)
- P1-P6 G54-G59 referencias coordenadas trabajo (L2)
- P1-P20 G110-G129 referencias coordenadas auxiliares (L20)
- P1-P99 G154 P1-P99 referencia coordenada auxiliar (L20)
- Q – Dirección imaginaria de punta de herramienta
- R – Radio de punta de herramienta
- U – Cantidad incremental a añadir a desplazamiento eje X
- W – Cantidad incremental a añadir a desplazamiento eje Z
- X – Desplazamiento eje X
- Z – Desplazamiento eje Z
Ejemplos de Programación de Haas CNC G10 Configuración de Desplazamientos
G10 L2 P1 W6.0
Mueve coordenada G54 6.0 unidades a la derecha
G10 L20 P2 X-10. Z-8.
Establece coordenada de trabajo G111 a X-10.0, Z-8.0
G10 L10 P5 Z5.00
Establece desplazamiento de geometría de Herramienta #5 a 5.00
G10 L11 P5 R.0625
Establece desplazamiento de Herramienta #5 a 1/16"
máquina CNC
- Tornos CNC: Historia, Tipos y Aplicaciones Modernas
- Configuración Eficiente de Offsets de Herramienta y Pieza con G10 (Entrada Programable de Datos)
- Operaciones de torno CNC: Dominar el mecanizado de precisión
- Mordazas de Plato de Torno CNC: Función, Diseño y Guía de Selección
- Guía de Programación CNC de Torno para Principiantes
- Torreta de Herramientas de Torno CNC – Herramientas de Precisión para Mecanizado Avanzado
- Descargar Manual Oficial Operador Torno Haas CNC – Guía Completa y Ejemplos Programación
- Técnicas Precisas Desplazamiento Herramienta Tornos CNC en Controles Fanuc
- Configuración de Desplazamientos de Herramienta en Torno SINUMERIK 808D: Guía Paso a Paso
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso
- Trak TRL 1540V Torno CNC – Precisión y flexibilidad para mecanizado