



Dominando la Programación de Chaflán y Radio con Código G01
El movimiento lineal programado con G01 G Code puede vincularse al movimiento del siguiente bloque de programa CNC mediante un chaflán (C) o un radio (R).
Relacionado: G01 Chaflán y Redondeo de Esquina un Ejemplo de Programa CNC
Programación de Chaflán G01
El chaflán puede identificarse solo con la letra C seguida del valor.
N12 ….. N13 G1 X… Z… C… N14 …..
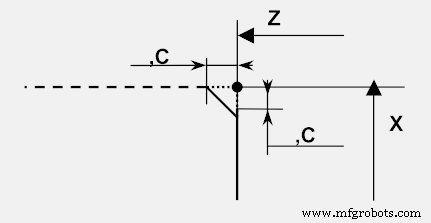
Programación de Chaflán G01
Programación de Radio G01
El Radio puede identificarse solo con la letra R seguida del valor.
N12 ….. N13 G1 X… Z… R… N14 …..
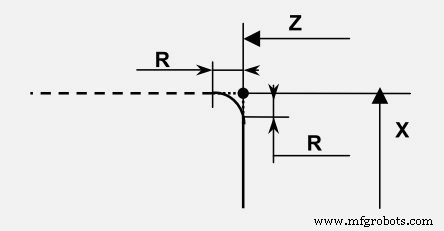
Programación de Radio G01
Para un ejemplo completo de programación CNC de Chaflán y Radio con G01 lea el siguiente artículo de programación CNC
G01 Chaflán y Redondeo de Esquina un Ejemplo de Programa CNC
Dominando G01: Chaflán y Redondeo de Esquina en Programación CNC
Mujeres Liderando el Camino en la Manufactura: Del Taller a la Formación Técnica
máquina CNC
- Domine la programación CNC 5 ejes con vectores de herramienta: Guía práctica
- Optimice la programación de 5 ejes con la función ASR de Hurco
- Dominar Códigos G y M: Guía Completa de Programación CNC
- Entendiendo G-Code vs M-Code: Diferencias Clave para Operadores CNC
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Ciclos Enlatados CNC: Ventajas e Inconvenientes para un Mecanizado Eficiente
- Domina la Programación CNC: Principios, Aplicaciones y Maestría en G-Code
- Programación Precisa de Ángulos G01 en CNC: Dominando Ángulos, Radios y Chaflanes
- Fundamentos de programación CNC: Tutoriales paso a paso y código de ejemplo
- Ejercicio Programación CNC: Rellenar Espacios – Torneado Exterior con Radio
- Programación de Extensiones en Python con C: Crea Módulos Nativos Rápidos