



Programación CNC 5 ejes: Definir planos de transformación con vectores IJK y UVW
Recibí un comentario en mi post anterior "Programación 5 ejes: programación con vectores de herramienta" preguntando cómo designar un Plano de Transformación 5 ejes usando tokens de vectores IJK UVW, en lugar de designaciones tradicionales de ejes rotativos ABC en su máquina CNC 5 ejes. En lugar de solo responder, escribo este post como respuesta. Al ser continuación de la serie básicos 5 ejes CNC, sugiero leer y entender el uso de vectores IJK como pre-requisito.
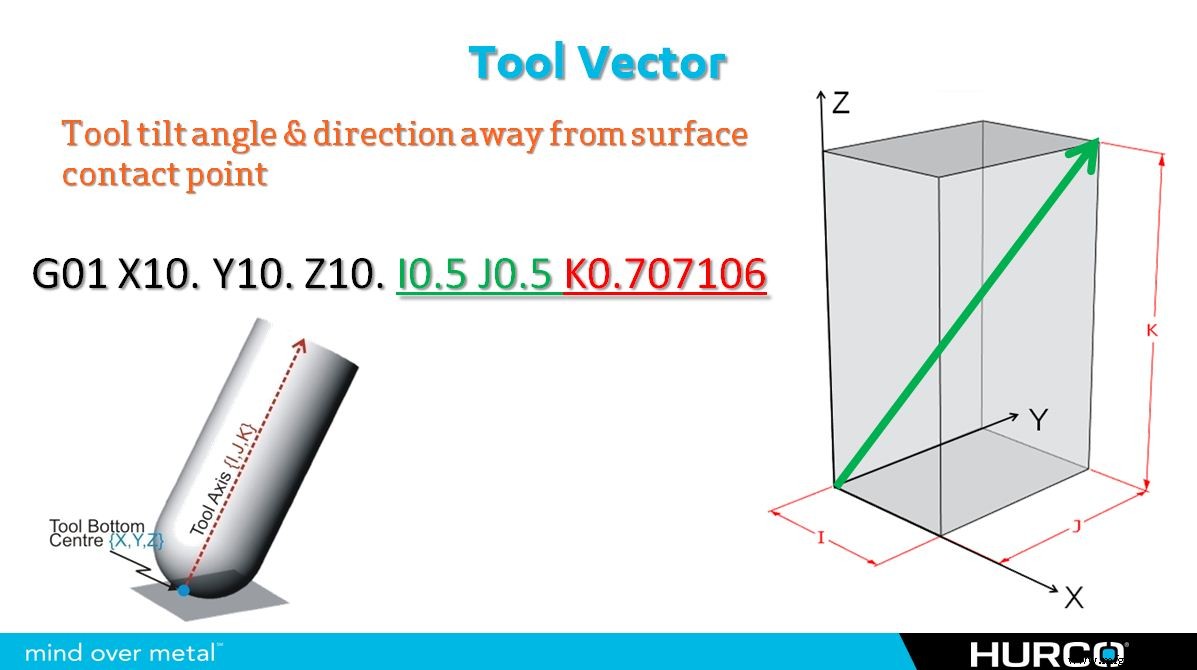
La idea detrás de crear un plano de transformación 5 ejes usando vectores es exactamente la misma que programar movimiento de herramienta con vectores IJK en cualquier máquina con 5º eje; la diferencia es que se necesitan dos vectores separados… usando IJK para uno y UVW para el segundo. La razón: no se puede designar un plano con un solo eje. Usaré el suelo de una habitación como analogía… no se puede crear un suelo sin al menos dos paredes. Con solo una, el suelo giraría alrededor de ese eje único y podría apuntar literalmente en cualquier dirección. Para los dos "lados" del plano de transformación, y como queremos determinar la dirección del eje Z final, usaremos el eje X y el eje Y como nuestros lados, o paredes, del plano de transformación deseado.
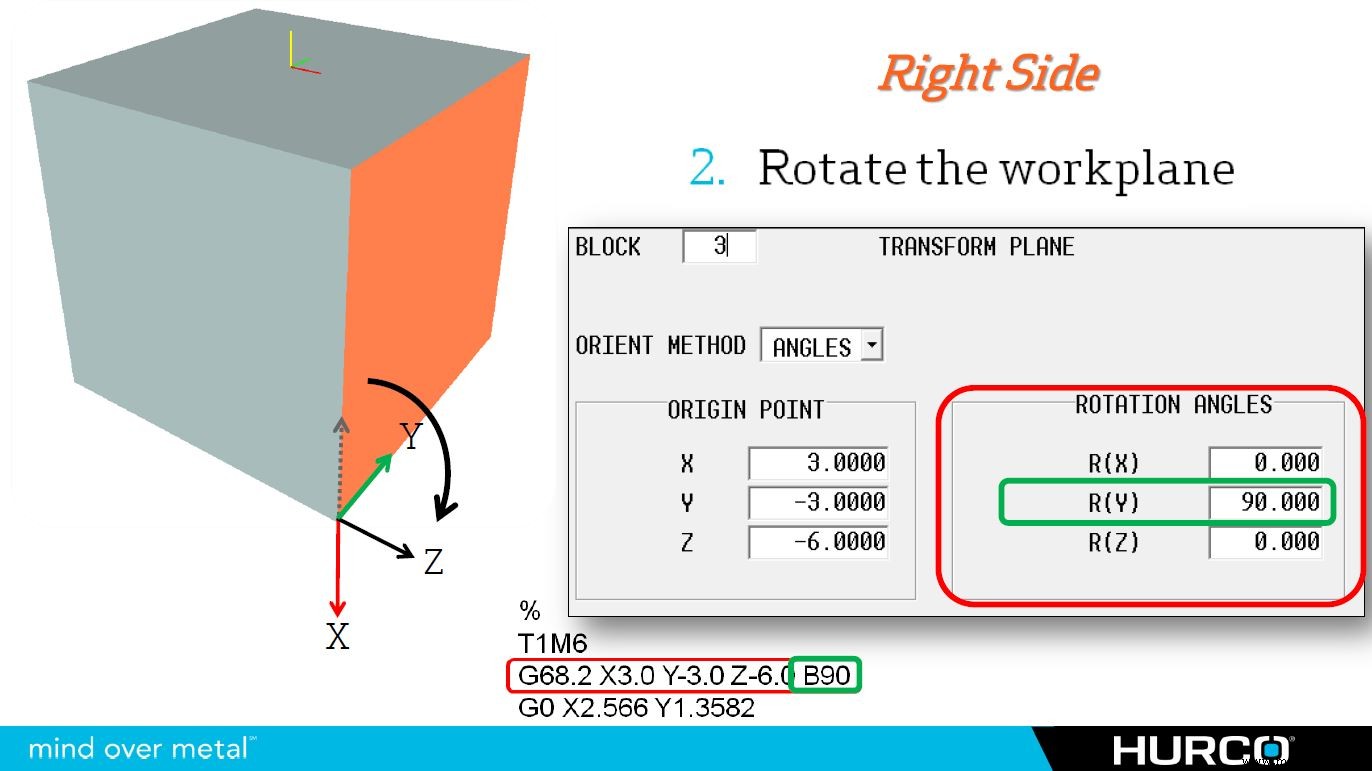
Ejemplo de G-code para designar el Plano de Transformación de la imagen superior usando vectores IJK UVW (rotación 90° alrededor del eje Y) en nuestro fresadora CNC 5 ejes. El cero de pieza original era el centro superior de un cubo de 6"x6"x6":
G68.2 X3.0 Y-3.0 Z-6.0 I0 J0 K-1 U0 V1 W0
IJK designa la orientación de la FLECHA ROJA (eje X). La dirección X e Y no cambió de su orientación original, siguen alineadas con el origen en ambas direcciones. Solo la dirección Z cambió… ahora apunta hacia abajo en Z negativo… por eso -1. Si fuera +1 (I0 J0 K1), la flecha roja apuntaría ARRIBA, y el eje Z se orientaría al lado izquierdo de la pieza.
UVW designa la dirección de la FLECHA VERDE (eje Y). Para designar la dirección, solo necesitamos +1 en dirección Y —que casualmente es la misma orientación del eje Y si mecanizamos en la cara superior… este vector UVW sería igual para cualquier plano de transformación donde el eje Y mantenga su orientación original. Si se usara -1 en V (U0 V-1 W0), la flecha verde apuntaría al frente de la pieza (180° distinto), y el eje Z se orientaría al lado izquierdo.
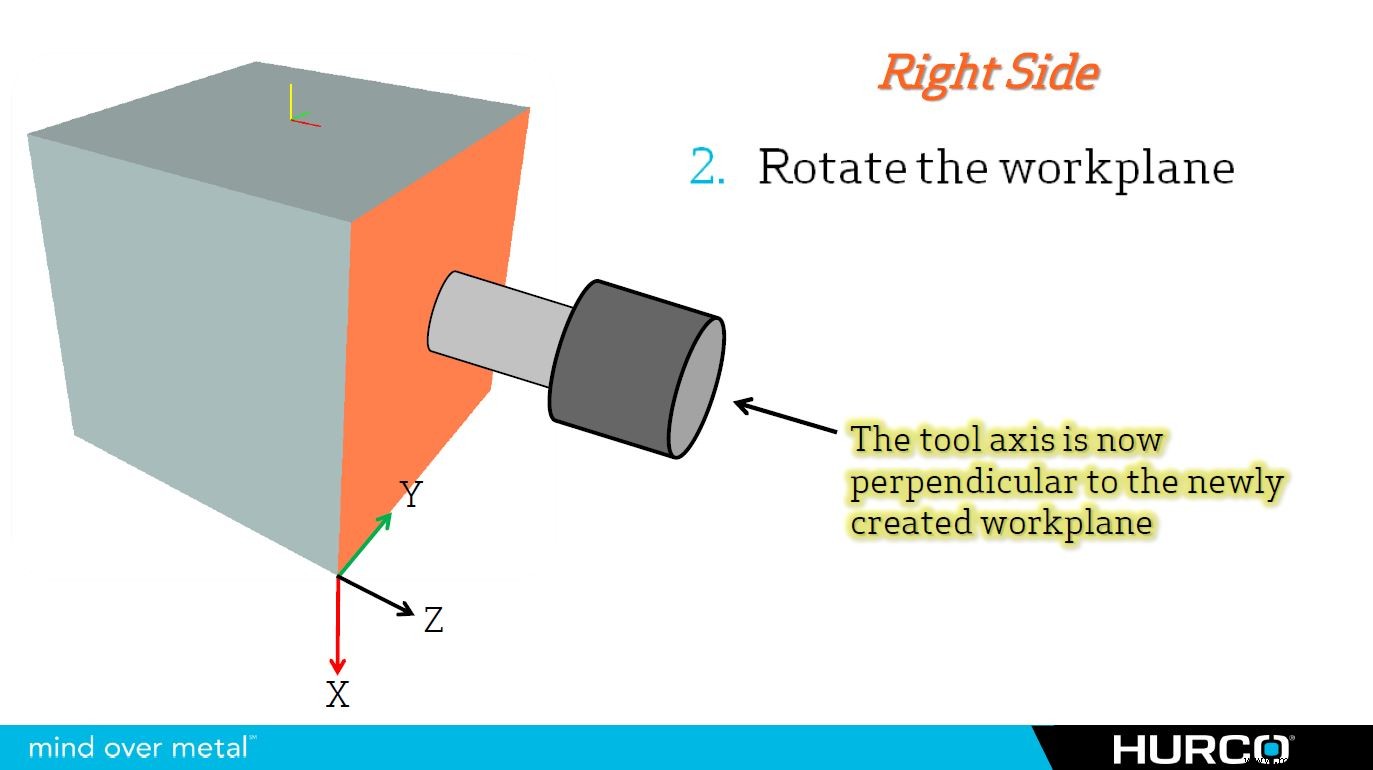
Como ve, con un poco de comprensión, no es difícil visualizar ni programar. Usamos rotación simple de 90° alrededor de un eje, pero el mismo principio sirve para cualquier ángulo compuesto necesario. Es tan simple como apuntar las flechas ROJA y VERDE donde deben ir, y el eje Z siempre será perpendicular al plano creado.
Para más información sobre la variedad de máquinas CNC 5 ejes de Hurco visite www.hurco.com
Configuraciones de máquinas 5 ejes
Nueva guía de mecanizado CNC 5 ejes publicada – Perspectivas expertas para mecanizados
Dominando SFQ (Select Surface Finish Quality) de Hurco para mecanizado superior
máquina CNC
- Dominando el Mecanizado CNC de 5 Ejes: Precisión, Velocidad y Beneficios Industriales
- Nueva guía de mecanizado CNC 5 ejes publicada – Perspectivas expertas para mecanizados
- Programación CNC 5 ejes: Definir planos de transformación con vectores IJK y UVW
- Domine la programación CNC 5 ejes con vectores de herramienta: Guía práctica
- 5 Beneficios Clave del Mecanizado CNC de Precisión
- Manual Programación CNC – 3ª Edición Peter Smid: Guía Completa Fanuc y Más
- Dominando Programación CNC Sinumerik 840D: Guía Experta Ciclos Roscado Avanzados
- Domina la Programación de Torno CNC: Guía para Maquinistas
- Programación Precisa de Ángulos G01 en CNC: Dominando Ángulos, Radios y Chaflanes
- Dominio Códigos M: Cuestionario Programación CNC
- Domina los Códigos G: Realiza el Cuestionario de Programación CNC