



Papel de lija y abrasivos recubiertos: soluciones industriales y de bricolaje
Antecedentes
Aunque los tipos más familiares de abrasivos recubiertos son probablemente las hojas individuales de papel de lija que los carpinteros aficionados usan para preparar muebles o manualidades para pintar, el término comercial «abrasivos recubiertos» abarca en realidad una gama mucho más amplia de productos para uso individual e industrial. Aunque estos productos adoptan muchas formas, todos son esencialmente una sola capa de grano abrasivo adherida a un soporte flexible. Además de su forma más conocida, los papeles de lija también están disponibles para consumidores en cintas, rollos y discos. Sin embargo, los mayores usuarios de abrasivos recubiertos son los fabricantes que emplean abrasivos a gran escala en diversas fases de la producción industrial. Por ejemplo, son críticos tanto en la industria del mueble como en la automotriz.
Los abrasivos recubiertos datan del siglo XIII, cuando los chinos usaban conchas y semillas trituradas pegadas con goma natural a pergamino. En 1769 ya se vendía papel abrasivo en las calles de París. Un artículo de 1808 describe un proceso para fabricar abrasivos recubiertos, y en 1835 se concedió una patente estadounidense para una máquina que los producía.
No siempre una herramienta muy versátil, los abrasivos recubiertos se restringían originalmente a aplicaciones de acabado como pulido o preparación de superficies para pintar o platear. Gracias a mejoras en la resistencia de los soportes y las propiedades de los minerales abrasivos, ahora pueden usarse para aplicaciones de servicio pesado. Hoy, los usos industriales van desde pulido manual con hojas hasta rectificado de acero con grandes máquinas que usan motores eléctricos de 300 HP para impulsar cintas de varios pies de ancho.
Actualmente, unas cuarenta empresas fabrican o importan rollos jumbo en Estados Unidos. El tamaño de la industria es limitado porque requiere una inversión sustancial en equipos, materias primas, energía y mano de obra. Un mayor número de empresas convierten los rollos jumbo en productos utilizables como discos y cintas.
Materias primas
El nombre «papel de lija» es en realidad un término inapropiado, ya que la mayoría de productos adhesivos recubiertos no contienen ni arena ni papel. Generalmente, consisten en algún tipo de mineral abrasivo, que puede ser orgánico o sintético; soportes flexibles; y adhesivos. Otros materiales pueden añadirse para aplicaciones especiales. La mayoría de empresas que fabrican rollos jumbo compran minerales y materiales de soporte a compañías independientes especializadas. Los minerales naturales vienen de empresas que minan y procesan minerales, los sintéticos de empresas especializadas en materiales refractarios, y la mayoría de soportes de fabricantes de tejidos.
El grano abrasivo, la parte clave, puede ser mineral natural o sintético. Debido a su extrema dureza, minerales naturales como granate o esmeril (corindón con impurezas de hierro) tienen uso limitado en productos para aplicaciones en madera, mientras que el mineral crocus (óxido de hierro natural) se limita a uso como agente de pulido por su blandura. Sin embargo, tales minerales naturales comprenden menos del 1% del mercado de abrasivos. Las aplicaciones de trabajo de metal requieren minerales sintéticos exclusivamente porque ofrecen calidad consistente y pueden fabricarse especialmente con estructura alargada que se adhiere bien a soportes flexibles.
El uso de un producto abrasivo recubierto determina el mineral que se usará. El óxido de aluminio es el abrasivo más común, seguido por el carburo de silicio. Como el carburo de silicio es más duro y afilado, se usa para aplicaciones con vidrio y otros materiales no metálicos. El óxido de aluminio, más tenaz, se usa en trabajo de metal donde hay fuerzas altas. Minerales con alúmina de circonio y alúmina se usan donde se necesitan abrasivos extremadamente robustos, como en fundiciones. Minerales caros y extremadamente duros como diamante o nitruro de boro cúbico se restringen a procesos especiales de pulido.
Los tamaños de grano van desde partículas finas como harina (grano 2000) hasta partículas grandes como azúcar granulado (grano 60). Granos finos se usan para acabado superficial y granos grandes para conformado y remoción de material. Desarrollos recientes en granos uniformes y extremadamente pequeños —tamaño de partículas en suspensión en humo— han creado aplicaciones en pulido fino conocidas como superacabado. Otras mejoras incluyen tecnología patentada para agrupar minerales finos en pequeñas esferas huecas o conglomerados del tamaño de granos convencionales. Estos refinamientos han mejorado la capacidad de corte y extendido la vida útil.
El soporte es la plataforma flexible a la que se adhiere el mineral abrasivo. El desarrollo de abrasivos recubiertos como herramienta versátil se debe en parte a mejoras en materiales de soporte. Sin un soporte fuerte y flexible, no podrían soportar manipulación brusca ni efectos de líquidos usados como ayuda de rectificado.
Los soportes vienen en cuatro materiales básicos, cada uno con atributos únicos. El papel es el más ligero y también el más débil. Aunque su falta de resistencia limita su utilidad para aplicaciones manuales, su flexibilidad lo hace ideal para aplicaciones donde el abrasivo debe ajustarse al contorno de la pieza. Clasificados en escala que aumenta con el peso físico de una resma, los soportes de papel vienen en pesos A a F. A menos que se trate especialmente, el papel no puede usarse con agua u otros fluidos.
Los soportes de fibras tejidas vienen en designaciones de peso progresivamente mayores J, X, Y, M y H y suelen ser de algodón, poliéster o rayón. El patrón de tejido varía desde fibras tejidas a 90 grados hasta fibras superpuestas a 90 grados y cosidas. Un patrón de malla o pantalla menos común se usa para soportes en materiales necesarios en aplicaciones húmedas de baja presión. Los soportes de fibra son múltiples capas de fibras de tela impregnadas de resina, usadas en algunas aplicaciones secas de alta presión. Los soportes de película, un desarrollo reciente, han mejorado la eficacia en acabado de precisión. Película sintética de espesor uniforme puede usarse con minerales de tamaño micrónico para producir acabados altamente reflectantes y dimensiones de precisión.
El adhesivo se aplica al soporte en dos capas, cada una con propósito distinto. La primera capa, llamada capa base, sujeta el grano abrasivo al soporte. Tras aplicar la primera capa y el grano, se aplica un segundo adhesivo, la capa de tamaño, en espesores variables según el producto. Una capa fina deja más grano expuesto, dando un producto que corta más agresivamente. Capas más gruesas, que cubren más grano, crean un producto que corta menos agresivamente pero da acabados más finos.
El proceso de fabricación
Aplicación de la capa base al soporte 1
- 1. Una cinta de lija típica origina con la fabricación de un gran rollo de abrasivo recubierto con soporte de tela de algodón peso «X», grano 100 de óxido de aluminio y aglutinante de resina. La producción comienza cuando se aplica la capa base a un lado del material de soporte.
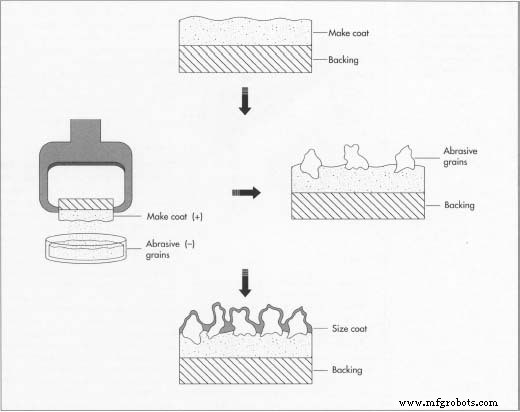 El término «papel de lija» es un término inapropiado, ya que la mayoría de abrasivos recubiertos no contienen ni arena ni papel. En su lugar, un abrasivo recubierto típico contiene soporte de algodón, poliéster o rayón, con una capa inicial de adhesivo —la capa base— aplicada. Los granos abrasivos se aplican mediante deposición electrostática, donde los granos reciben carga eléctrica. Finalmente, se aplica otra capa de adhesivo —la capa de tamaño—.
Aplicación del abrasivo a la capa base
- 2. El siguiente paso, aplicar el mineral abrasivo, es el más importante porque determina la orientación y densidad del mineral. Antes, el soporte con la primera capa pasaba bajo un chorro controlado de abrasivo, aplicando una capa fina de grano orientado aleatoriamente. Hoy, el soporte pasa, lado adhesivo abajo, sobre una bandeja de abrasivos cargados electrostáticamente —carga opuesta al soporte. La carga opuesta hace que el abrasivo se adhiera uniformemente, resultando en una herramienta muy afilada, de corte rápido y vida máxima posible.
- 3. Controlar la densidad del mineral en el soporte flexible da lugar a dos variaciones importantes: abrasivos de capa abierta y cerrada. Un producto de capa abierta contiene granos que cubren del 50 al 70% de la superficie del soporte. Esta menor densidad permite flexibilidad y evita que se obstruya o cargue con residuos de la pieza. En productos de capa cerrada, el mineral cubre el 100% de la superficie disponible, haciéndolos mejores para acabado y más aptos para manipulación brusca que los de capa abierta.
Aplicación de la capa de tamaño
- 4. Una vez el grano incrustado en la capa base, el rollo se seca y pasa a aplicación de la capa de tamaño. Tras aplicarla, el rollo se seca y cura bajo condiciones controladas de temperatura y humedad.
 El papel de lija puede tomar cualquier número de tamaños y formas y usarse para variedad de aplicaciones, desde la hoja manual común hasta enormes máquinas que usan motores de 300 HP para impulsar cintas de varios pies de ancho. El producto terminado se bobina en un gran carrete y se envía a empresas que lo convertirán en cintas de lijar u otros artículos.
- 5. Materiales y procesos adicionales pueden incluirse para dar características especiales al producto convertido. Uno es la adición de un aditivo de rectificado en la capa de tamaño que mejora el rectificado de algunos metales en aplicaciones de alta presión. Otro implica aplicar adhesivo sensible a la presión en el lado no abrasivo del soporte para hacer algunos tipos de discos de lijado. También puede añadirse material para reducir la electricidad estática generada al usar cinta en madera. Pasar el rollo entre dos rodillos de acero muy juntos en un proceso llamado satinado aplasta minerales salientes y deja un producto de espesor uniforme diseñado para aplicaciones de acabado fino.
Flexionado del rollo
- 6. Antes de convertir el rollo de abrasivo recubierto en cinta u otro producto, se flexiona sistemáticamente para romper la capa continua de adhesivo. Este flexionado es necesario porque el rollo recién fabricado es tan rígido que no funcionaría correctamente al convertirse. El flexionado puede aplicarse en una sola dirección o en múltiples. El flexionado unidireccional rompe el enlace usualmente a 90 grados del borde del rollo. Para aplicaciones especiales donde la cinta debe adaptarse con precisión a contornos de la pieza, el flexionado unidireccional se aplica en líneas paralelas a los lados de la cinta. El flexionado múltiple rompe el enlace a 45 grados en patrón cruzado o combinación de 90 y 45 grados. Aunque este último produce una cinta muy flexible, reduce mucho la vida útil.
Conversión
- 7. La conversión de material en rollo a cintas abrasivas comienza cortando tiras al ancho deseado. Cada tira se corta a la longitud adecuada y los extremos se unen. La unión en cintas comunes es un empalme solapado a 45 grados. Cintas estrechas se empalman en ángulo más agudo y anchas en ángulo mayor. Varias técnicas de empalme pueden aplicarse según la importancia de cambios de espesor en la unión y el estrés que recibirá la cinta. Una práctica común para preparar el empalme es el escariado, proceso que elimina una capa de abrasivo o soporte de los extremos. Para minimizar el espesor de uniones en productos de acabado, ambos extremos se escarian. Productos de grano grueso, para aplicaciones menos precisas, se escarian solo en un extremo. La conversión de otros productos procede similarmente. Por ejemplo, los discos de lijado comienzan con una sección de rollo del tamaño adecuado, y una máquina troquela los discos individuales completos con el orificio central.
Control de calidad
La calidad de productos abrasivos recubiertos se controla mediante diversos estándares gubernamentales y voluntarios establecidos por organizaciones comerciales dentro de la industria. Estos estándares se centran principalmente en seguridad y en la clasificación e identificación consistente de productos. Los estándares de seguridad aparecen en la publicación ANSI B7.7, y los de grano e identificación en ANSI B74.18.
El futuro
Los abrasivos recubiertos seguirán siendo herramientas fiables y útiles para el consumidor y la industria manufacturera, aunque es probable que cambie el uso de algunos productos. Por ejemplo, a medida que los productos abrasivos no tejidos mejoren y se reconozcan mejor, pueden reemplazar algunos productos de abrasivos recubiertos. El desarrollo continuo de minerales y soportes mejorará el rendimiento de los productos existentes. Nuevos soportes de película y minerales abrasivos ultrafinos permitirán nuevos enfoques para acabados altamente reflectantes y de precisión. Además, los abrasivos recubiertos se usarán más con equipos automatizados a medida que los diseños mejoren y estén disponibles mejores controles informáticos.
Proceso de manufactura
- SAE J1392 Grado 050AL: Acero Bajo en Carbono Laminado en Frío y Recubierto – Rendimiento Mecánico Premium
- SAE J1392 Grado 050BH: Acero Bajo en Carbono Premium Laminado en Frío y Recubierto
- SAE J1392 Grado 050BL: Acero Laminado en Frío y Recubierto - Bajo Carbono Premium
- SAE J1392 Grado 050CH: Acero Laminado en Frío y Recubierto - Bajo Carbono
- SAE J1392 Grado 050CL: Acero Laminado en Frío y Recubierto - Bajo Carbono
- SAE J1392 Grado 050SH: Acero Laminado en Frío y Recubierto - Alto Rendimiento Bajo Carbono
- SAE J1392 Grado 050SL: Acero Laminado en Frío y Recubierto - Bajo Carbono Fiable
- SAE J1392 Grado 040ZL Acero Laminado en Frío y Recubierto – Alta Resistencia y Resistencia a la Corrosión
- SAE J1392 Grado 045AH: Acero Laminado en Frío y Recubierto – Material de Precisión para Aplicaciones de Ingeniería
- SAE J1392 Grado 045AL Acero Laminado en Frío y Recubierto – Propiedades y Especificaciones
- Acero SAE J1392 Grado 045BH Laminado en Frío y Recubierto – Alta Resistencia y Durabilidad