



Códigos G y M completos para Citizen Cincom E32 IV en mecanizado CNC
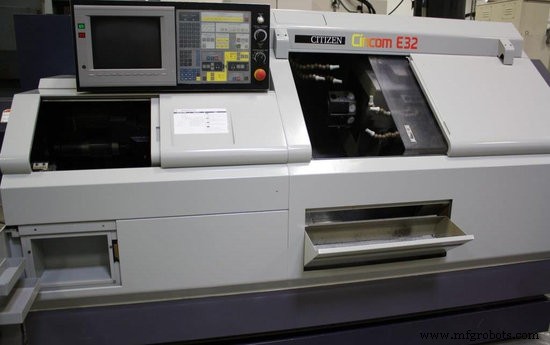
Códigos G y M para Citizen Cincom E32 IV para torneros y programadores CNC.
Códigos G
| Código G | Función |
|---|---|
| G00 | Avance rápido |
| G01 | Interpolación lineal |
| G02 | Interpolación circular (horario) |
| G03 | Interpolación circular (antihorario) |
| G04 | Pausa (Dwell) |
| G28 | Retorno a punto de referencia |
| G32 | Corte de roscas |
| G50 | Configuración del sistema de coordenadas |
| G90 | Ciclo de torneado en dirección longitudinal |
| G92 | Ciclo de corte de roscas |
| G94 | Ciclo de torneado frontal |
| G96 | Control de velocidad de corte constante |
| G97 | Cancelación de control de velocidad de corte constante |
| G98 | Avance por minuto |
| G99 | Avance por revolución |
Macros de códigos G
| Código G | Función |
|---|---|
| G201 | Comando de separación de pieza |
| G210 | Modo mecanizado eje Y ON (solo E32IV) |
| G211 | Modo mecanizado eje Y OFF (solo E32IV) |
| G500 | Desplazamiento sistema coordenadas OFF |
| G501 | Desplazamiento sistema coordenadas ON |
| G710 | Comando torreta gemela |
| G711 | Seleccionar torreta Nº1 |
| G712 | Seleccionar torreta Nº2 |
| G720 | Comando mecanizado dos bancadas |
| G721 | Cancelar eje C cruzado |
| G722 | Comando eje C cruzado |
| G730 | Comando mecanizado simultáneo frente/espalda |
| G740 | Comando mecanizado simultáneo 3 líneas |
| G750 | Comando mecanizado pickup/soporte central |
| G999 | Ejecución último programa |
Códigos G especiales
| Código G | Función |
|---|---|
| G12.1 | Interpolación de fresado (Opción) |
| G13.1 | Cancelación interpolación fresado (Opción) |
| G113 | Cancelación sincronización husillo y husillo herramienta (Opción excepto E32IV) |
| G114.1 | Sincronización husillo (Opción) |
| G114.2 | Sincronización husillo herramienta I (Opción excepto E32IV) |
| G114.3 | Sincronización husillo herramienta II (Opción excepto E32IV) |
| G115 | Cola de posición inicio (Tipo 1) |
| G116 | Cola de posición inicio (Tipo 2) |
| G117 | Salida comando misceláneo durante movimiento eje |
| G125 | Sincronización ejes de control |
| G700 | Cancelar comando mecanizado |
Códigos M
| Código M | Función |
|---|---|
| M00 | Parada de programa |
| M01 | Parada opcional |
| M02 | Parada 1 ciclo (Para la máquina en modo 1 ciclo) |
| M03 | Rotación husillo adelante |
| M04 | Rotación husillo reversa |
| M05 | Parada husillo |
| M06 | Cerrar pinza |
| M07 | Abrir pinza |
| M08 | Inserción programa atajo ON (Inicia programa corte final material barra) |
| M09 | Inserción programa atajo OFF (Finaliza programa corte final material barra) |
| M10 | Expulsor ON (Avance barra expulsor lado trasero) |
| M11 | Expulsor OFF (Retroceso barra expulsor lado trasero) |
| M13 | Cerrar pinza pieza larga |
| M14 | Abrir pinza pieza larga |
| M15 | Cerrar pinza trasera |
| M16 | Abrir pinza trasera |
| M18 | Retorno punto cero husillo y engranaje eje C ON (Preparación control eje C) |
| M20 | Reset selección eje C (Fin control eje C) |
| M23 | Rotación husillo trasero adelante |
| M24 | Rotación husillo trasero reversa |
| M25 | Parada husillo trasero |
| M31 | Selección velocidad torreta (giro baja velocidad) |
| M32 | Avance separador pieza (lado trasero) |
| M33 | Retroceso separador pieza (lado trasero) |
| M46 | Embrague eje Y OFF (Permite movimiento eje) |
| M47 | Embrague eje Y ON (No usar salvo cuando Y=0) |
| M50 | Detección inferior pickup trasero (Girar husillo baja velocidad para M50 tras corte) |
| M51 | Detección rotura herramienta (Detecta herramienta por interruptor) |
| M52 | Refrigerante ON |
| M53 | Refrigerante OFF |
| M54 | Parada alimentador barras (Usado al reemplazar material) |
| M55 | Inicio reemplazo material alimentador barras |
| M56 | Conteo de piezas |
| M61 | Código M externo 1 |
| M62 | Código M externo 2 |
| M63 | Código M externo 2 |
| M64 | Código M externo 4 |
| M65 | Código M externo 5 |
| M72 | Soplado aire husillo trasero ON |
| M73 | Soplado aire husillo trasero OFF |
| M74 | Temporizador ficticio desaceleración punto cero eje C (usar con M74G28H1;) |
| M75 | Control par husillo trasero (L) ON (25% par nominal (igual M123)) |
| M77 | Espera fin sincronización husillo |
| M78 | Indexado husillo trasero |
| M79 | Indexado husillo trasero OFF |
| M80 | Rotación husillo herramienta #1 adelante |
| M81 | Rotación husillo herramienta #1 reversa |
| M82 | Parada husillo herramienta #1 |
| M83 | Rotación husillo herramienta #2 adelante |
| M84 | Rotación husillo herramienta #2 reversa |
| M85 | Parada husillo herramienta #2 |
| M88 | Comprobación interferencia OFF (reset) |
| M89 | Comprobación interferencia ON |
| M94 | Detección variación husillo trasero ON |
| M95 | Detección variación husillo trasero OFF |
| M96 | Detección variación husillo ON |
| M97 | Detección variación husillo OFF |
| M98 | Llamada subprograma |
| M99 | Retorno de programa |
| M123 | Límite par husillo trasero (H) ON (Al cortar con sincronización husillo/husillo trasero. Para evitar deslizamiento pieza en pinza por error rotación.) |
| M124 | Límite par husillo trasero OFF |
| M125 | Uso interno Citizen en macro |
| M126 | Uso interno Citizen en macro |
| M127 | Uso interno Citizen en macro |
Códigos de dirección Haas CNC: Referencia completa para movimiento en 4º y 5º eje
Demo de programación GSK 980 TDc: Unión perfecta de arcos circulares G02 y G03
máquina CNC
- Dominando los códigos de control CNC: Explicación de M-Codes y G-Codes
- Cómo elegir fresadora CNC: 3 ejes vs 4 ejes vs 5 ejes explicado
- Elegir el Husillo Correcto: Guía Completa para Mecanizadores CNC
- Socio francés de confianza para routers 1530-3S 4 ejes neumáticos con rotativo
- Router CNC 3 ejes vs 4 ejes: Diferencias clave para elegir
- Dominando Códigos M CNC: Introducción Completa
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso
- Procedimiento de calentamiento de husillo para un rendimiento óptimo
- Guía Completa de Códigos M de Mach3 para Mecanizado CNC
- Códigos G y M de Fagor 8055/8055i: Guía completa de programación
- Citizen Cincom: Líder global en tornos automáticos suizos CNC de cabezal fijo y deslizante