



Domina las Etiquetas de Anidamiento en Programación Conversacional Heidenhain – Ejercicio Paso a Paso
Enviado por: Brian
Dibujo/Imagen
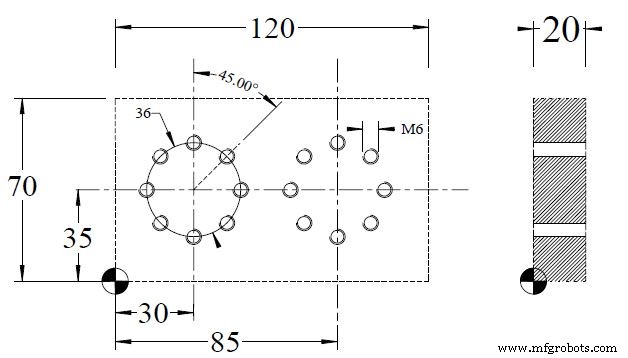
Programa CNC
0 BEGIN PGM 10130 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+120 Y+70 Z+0
3 TOOL DEF 1
4 TOOL DEF 2
5 TOOL DEF 3
6 TOOL CALL 1 Z S500
7 L M6
8 L M13
9 CYCL DEF 1.0 PECKING
10 CYCL DEF 1.1 SET UP 2
11 CYCL DEF 1.2 DEPTH -2
12 CYCL DEF 1.3 PECKG -2
13 CYCL DEF 1.4 DWELL 0
14 CYCL DEF 1.5 F200
15 CALL LBL 2
16 TOOL CALL 2 Z S1000
17 L M6
18 L M13
19 CYCL DEF 1.0 PECKING
20 CYCL DEF 1.1 SET UP 2
21 CYCL DEF 1.2 DEPTH -20
22 CYCL DEF 1.3 PECKG -10
23 CYCL DEF 1.4 DWELL 0
24 CYCL DEF 1.5 F200
25 CALL LBL 2
26 TOOL CALL 3 Z S500
27 L M6
28 L M13
29 CYCL DEF 2.0 TAPPING
30 CYCL DEF 2.1 SET UP 2
31 CYCL DEF 2.2 DEPTH -20
32 CYCL DEF 2.3 DWELL 0
33 CYCL DEF 2.4 F50
34 CALL LBL 2
35 L M30
36 LBL 2
37 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
38 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
39 LBL 0
40 END PGM 10130 MM
Análisis del Programa: Anidamiento de Patrones Polares
Este ejercicio demuestra el uso avanzado de etiquetas (labels) y ciclos de patrón polar (CYCL DEF 220) en controles Heidenhain iTNC/TNC para mecanizar múltiples características idénticas en posiciones angulares alrededor de un centro, minimizando la repetición de código.
Estructura del Programa
- Definición de pieza en bruto (BLK FORM): Bloque rectangular de 120×70 mm, profundidad Z-20 mm.
- Tres herramientas definidas: Herramienta 1 (S500), Herramienta 2 (S1000), Herramienta 3 (S500).
- Etiqueta LBL 2 como subrutina reutilizable: Contiene dos definiciones de CYCL DEF 220 POLAR PATTERN con centros diferentes (X30/Y35 y X85/Y35), cada una con 8 repeticiones en círculo completo (360°).
- Tres operaciones de mecanizado que llaman a LBL 2:
- Herramienta 1: Taladrado a -2 mm (CYCL DEF 1.0 PECKING)
- Herramienta 2: Taladrado profundo a -20 mm con paso de -10 mm
- Herramienta 3: Rosca a -20 mm (CYCL DEF 2.0 TAPPING)
Conceptos Clave: CYCL DEF 220 POLAR PATTERN
El ciclo CYCL DEF 220 ejecuta una subrutina (LBL 2) repetidamente en posiciones distribuidas sobre una circunferencia. Parámetros principales:
- Q216/Q217: Coordenadas del centro del círculo (eje 1 y eje 2)
- Q244: Diámetro del círculo de paso
- Q245/Q246: Ángulo de inicio y fin (0° a 360° = círculo completo)
- Q247: Ángulo de paso (0 = automático según Q241)
- Q241: Número de repeticiones (8 = cada 45°)
- Q200/Q203/Q204: Alturas de seguridad y coordenada de superficie
En este programa se definen dos patrones polares distintos dentro de la misma etiqueta LBL 2: uno centrado en (30,35) y otro en (85,35), ambos con diámetro 36 mm y 8 posiciones cada uno. Al llamar CALL LBL 2, el control ejecuta ambas series de 8 posiciones secuencialmente para cada operación de taladrado/roscado.
Ventajas de este Enfoque
- Reducción drástica de código: Una sola subrutina gestiona 16 posiciones × 3 operaciones = 48 mecanizados.
- Mantenibilidad: Cambios en el patrón (radio, número de agujeros) se hacen en un solo lugar.
- Legibilidad: La lógica de posicionamiento está separada de la tecnología de corte.
Notas Prácticas
- Verificar que la herramienta 3 (roscado) sea compatible con el paso y diámetro de los agujeros pre-taladrados.
- La coordenada de superficie Q204 = 100 sugiere un sistema de referencia desplazado; confirmar alineación con pieza real.
- El comando L M13 (refrigerante ON) y L M6 (cambio herramienta) están correctamente colocados antes de cada operación.
máquina CNC
- Tutorial de Programación Heidenhain TNC: Ejemplo Paso a Paso de Código CNC
- Dominando HEIDENHAIN TNC: Tutorial Paso a Paso de Programación de Chaflanes
- Dominando la programación CNC Heidenhain Flex K: Ejercicio paso a paso
- Ejemplo de programación conversacional Heidenhain CNC: Guía paso a paso
- Dominando el fresado helicoidal con programación conversacional Heidenhain: Ejercicio práctico
- Programación conversacional Heidenhain: Guía práctica de ejercicio con subprogramas
- Dominando funciones de repetición en programación conversacional Heidenhain
- Técnicas expertas de rotación para programación CNC Heidenhain
- Programación conversacional Heidenhain: Ejercicio CNC de imagen especular
- Programación CNC Heidenhain: Ejercicio de patrón de cuadrícula con Ciclo Lineal 221
- Programación CNC Heidenhain: Tutorial de patrón circular (Ciclo 220)