



Guía Completa LinuxCNC: Códigos G y M para Control de Máquinas CNC
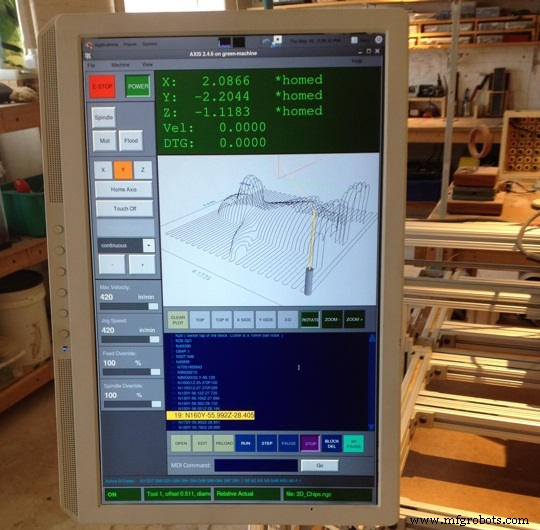
LinuxCNC es un sistema de software para control computarizado de máquinas herramienta como fresadoras y tornos. Es software libre de código abierto y ofrece varias interfaces gráficas, incluida una para pantallas táctiles.
Códigos G
| Código G | Descripción |
|---|---|
| G0 | Movimiento lineal rápido |
| G1 | Avance lineal |
| G2 | Arco CW |
| G3 | Arco CCW |
| G4 | Pausa |
| G5.1 | B-Spline cuadrática |
| G5.2 G5.3 | Bloque NURBs |
| G7 | Modo diámetro (torno) |
| G8 | Modo radio (torno) |
| G10 L1 | Establecer entrada tabla de herramientas |
| G10 L10 | Establecer tabla herramientas, calculado, pieza |
| G10 L11 | Establecer tabla herramientas, calculado, fijación |
| G10 L2 | Establecimiento origen sistema coordenadas |
| G10 L20 | Establecimiento origen sistema coordenadas calculado |
| G17 | Plano XY |
| G18 | Plano ZX |
| G19 | Plano YZ |
| G17.1 | Plano UV |
| G18.1 | Plano WU |
| G19.1 | Plano VW |
| G20 | Unidades pulgada |
| G21 | Unidades milímetro |
| G28 | Ir a posición predefinida |
| G28.1 | Guardar posición absoluta actual para G28 |
| G30 | Ir a posición predefinida |
| G30.1 | Guardar posición absoluta actual para G30 |
| G33 | Movimiento sincronizado con husillo |
| G33.1 | Roscado rígido |
| G38.2 – G38.5 | Sondado |
| G38.2 | Sondear hacia pieza, parar al contacto, error si falla |
| G38.3 | Sondear hacia pieza, parar al contacto |
| G38.4 | Sondear desde pieza, parar al perder contacto, error si falla |
| G38.5 | Sondear desde pieza, parar al perder contacto |
| G40 | Cancelar compensación de radio |
| G41 | Compensación radio izquierda |
| G42 | Compensación radio derecha |
| G41.1 | Compensación radio dinámica izquierda |
| G42.1 | Compensación radio dinámica derecha |
| G43 | Compensación longitud herramienta |
| G43.1 | Compensación longitud herramienta dinámica |
| G49 | Cancelar compensación longitud herramienta |
| G53 | Movimiento en sistema coordenadas máquina |
| G54 | Seleccionar sistema coordenadas 1 |
| G55 | Seleccionar sistema coordenadas 2 |
| G56 | Seleccionar sistema coordenadas 3 |
| G57 | Seleccionar sistema coordenadas 4 |
| G58 | Seleccionar sistema coordenadas 5 |
| G59 | Seleccionar sistema coordenadas 6 |
| G59.1 | Seleccionar sistema coordenadas 7 |
| G59.2 | Seleccionar sistema coordenadas 8 |
| G59.3 | Seleccionar sistema coordenadas 9 |
| G61 | Modo parada exacta (control trayectoria) |
| G61.1 | Modo parada exacta (control trayectoria) |
| G64 | Modo control trayectoria con tolerancia opcional |
| G73 | Ciclo taladrado con rompevirutas |
| G76 | Ciclo roscado multipasada (torno) |
| G80 | Cancelar ciclo enlatado |
| G81 | Ciclo taladrado |
| G82 | Ciclo taladrado con pausa |
| G83 | Ciclo taladrado a golpes |
| G85 | Ciclo mandrinado, salida en avance |
| G86 | Ciclo mandrinado, parada husillo, salida rápida |
| G89 | Ciclo mandrinado, pausa, salida en avance |
| G90 | Modo distancia absoluta |
| G91 | Modo distancia incremental |
| G90.1 | Modo absoluto para arco (offsets I,J,K) |
| G91.1 | Modo incremental para arco (offsets I,J,K) |
| G92 | Desplazamiento sistema coordenadas |
| G92.1 | Cancelar desplazamientos sistema coordenadas |
| G92.2 | Cancelar desplazamientos sistema coordenadas |
| G92.3 | Restaurar offsets de ejes |
| G93 | Modo tiempo inverso |
| G94 | Unidades por minuto |
| G95 | Unidades por revolución |
| G96 | Velocidad de corte constante |
| G97 | Modo RPM |
| G98 | Retractar a posición inicial (ciclos enlatados) |
| G99 | Retractar a punto R (ciclos enlatados) |
Códigos M
| Código M | Descripción |
|---|---|
| M0 M1 | Pausa de programa |
| M2 M30 | Fin de programa |
| M60 | Pausa cambio palet |
| M3 M4 M5 | Control husillo |
| M6 | Cambio herramienta |
| M7 M8 M9 | Control refrigerante |
| M48 M49 | Habilitar/Deshabilitar anulación avance/husillo |
| M50 | Control anulación avance |
| M51 | Control anulación husillo |
| M52 | Control avance adaptativo |
| M53 | Control parada avance |
| M61 | Establecer número herramienta actual |
| M62-M65 | Control salida |
| M66 | Control entrada |
| M67 | Control salida analógica |
| M68 | Control salida analógica |
| M100-M199 | Códigos M definidos por usuario |
Operadores Binarios
| Operador | Descripción |
|---|---|
| + | Adición |
| - | Sustracción |
| * | Multiplicación |
| / | División |
| OR | O no exclusivo |
| XOR | O exclusivo |
| AND | Y lógico |
| MOD | Módulo |
| ** | Potencia |
| EQ | Igualdad |
| NE | Desigualdad |
| GT | Estrictamente mayor que |
| GE | Mayor o igual que |
| LT | Estrictamente menor que |
| LE | Menor o igual que |
Funciones
| Función | Resultado |
|---|---|
| ATAN[Y]/[X] | Arcotangente cuatro cuadrantes |
| ABS[arg] | Valor absoluto |
| ACOS[arg] | Arcocoseno |
| ASIN[arg] | Arcoseno |
| COS[arg] | Coseno |
| EXP[arg] | e elevado a la potencia |
| FIX[arg] | Redondear hacia abajo a entero |
| FUP[arg] | Redondear hacia arriba a entero |
| ROUND[arg] | Redondear al entero más cercano |
| LN[arg] | Logaritmo base e |
| SIN[arg] | Seno |
| SQRT[arg] | Raíz cuadrada |
| TAN[arg] | Tangente |
| EXISTS[arg] | Verificar parámetro nombrado |
Letras y Palabras
| Letra | Significado |
|---|---|
| A | Eje A de máquina |
| B | Eje B de máquina |
| C | Eje C de máquina |
| D | Número compensación radio herramienta |
| F | Avance |
| G | Función general (ver tabla Grupos Modales) |
| H | Índice compensación longitud herramienta |
| I | Offset X para arcos y ciclos G87 |
| J | Offset Y para arcos y ciclos G87 |
| K | Offset Z para arcos y ciclos G87. Relación husillo-movimiento para G33. |
| M | Función miscelánea (ver tabla Grupos Modales) |
| N | Número de línea |
| P | Tiempo pausa en ciclos enlatados y con G4. Clave con G10. |
| Q | Incremento avance en G73, G83 |
| R | Radio arco o plano ciclo enlatado |
| S | Velocidad husillo |
| T | Selección herramienta |
| U | Eje U de máquina |
| V | Eje V de máquina |
| W | Eje W de máquina |
| X | Eje X de máquina |
| Y | Eje Y de máquina |
| Z | Eje Z de máquina |
| / | Borrado de bloque |
| () | Comentarios |
| ; | Comentarios |
| MSG, | Mensajes |
Mensajes de Error Comunes
Código G fuera de rango
Se usó un código G mayor que G99; el alcance en LinuxCNC es 0-99. No todos los números son válidos.
Código G desconocido
Se usó un código G que no forma parte del lenguaje LinuxCNC.
i,j,k sin Gx que los use
i, j, k deben usarse en la misma línea que el código G.
No se pueden usar valores de eje sin código G que los use
Los valores de eje no pueden usarse en una línea sin un código G modal activo o en la misma línea.
Archivo terminó sin signo % o fin de programa
Todo archivo G-code debe terminar en M2 o M30 o estar envuelto con %.
máquina CNC
- M-TECH: Sistema Avanzado de Control CNC para Routers Apollo
- Sistemas de Micromecanizado Láser: Guía Profesional para Manufactura Moderna
- Tres Sistemas Esenciales de Marcado Láser Explicados
- Plasma vs. Corte por Llama (Oxi-corte): ¿Cuál Conviene a tus Proyectos?
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso
- Entendiendo Modo REPOSition Siemens Sinumerik: Función y Beneficios
- Guía Completa de Códigos M de Mach3 para Mecanizado CNC
- Dominio Códigos M: Cuestionario Programación CNC
- Domina los Códigos G: Realiza el Cuestionario de Programación CNC
- Dominando las Sentencias Using en C#: Importaciones, Alias y Directivas Estáticas
- Dominando funciones en C: funciones definidas por el usuario y biblioteca estándar