



Diseño de bancada de torno CNC: Elegir entre bancada inclinada real y bancada plana "cuña volante"
En el artículo anterior discutimos preguntas clave al comprar un torno CNC y terminología común. Aquí profundizo en consideraciones de compra, analizando los dos diseños principales de bancada: bancada inclinada real (true slant bed) y bancada plana "cuña volante" (flatbed "flying wedge").
Primero, la "bancada inclinada real". A diferencia del diseño "cuña volante" —donde la "inclinación" se logra añadiendo una cuña atornillada montada en el carro transversal—, en la bancada inclinada real el fundido se fabrica con la inclinación integrada. Esto no solo ofrece mayor rigidez y estabilidad térmica, sino que da al fundido más masa total, resultando en una máquina más pesada con huella menor. Típicamente se ofrece en ángulos de 30° y 45°, aunque hay modelos de 60°.
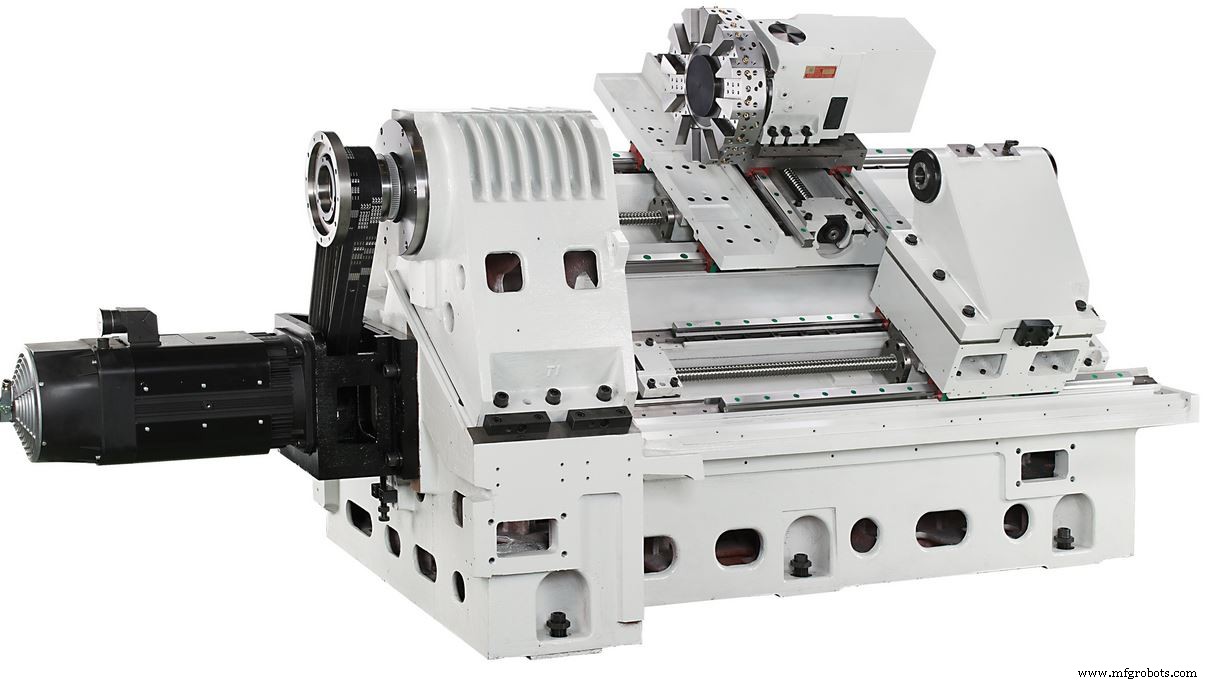
Muchas ventajas tiene la bancada inclinada real, probablemente la configuración más común en tornos CNC modernos. Una de las más conocidas: mejor evacuación de virutas. Al generarse virutas, caen inmediatamente hacia la bandeja por gravedad y flujo normal de refrigerante. Evita acumulación en superficies planas… controla virutas en producción de alto volumen y prolonga vida de la máquina al reducir desgaste indebido en guías y partes móviles.
Otra ventaja: carreras X mayores. En tornos bancada plana, la longitud de guías está limitada a la profundidad horizontal del fundido. En bancada inclinada real, permiten guías X más largas. Como en una caja cuadrada: los lados rectos tienen una longitud, pero la distancia angular de una esquina a la otra es mayor. Lo mismo en el fundido inclinado… mayor capacidad de pieza en menor huella. Aunque el diseño "cuña volante" con cuña atornillada también puede ofrecer mayor carrera X que bancadas planas tradicionales, puede magnificar la falta de rigidez del enfoque atornillado. No se puede sustituir un diseño de fundido robusto.
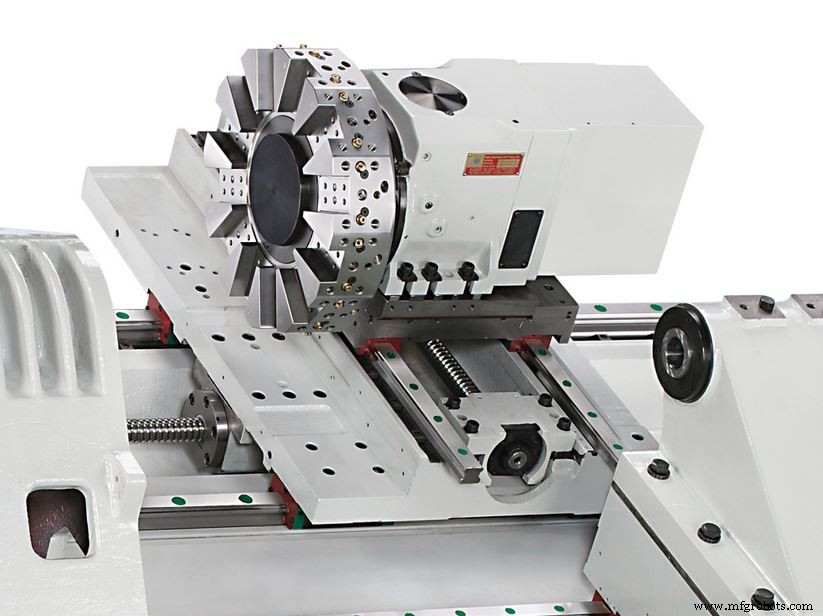
La dinámica térmica es clave en cualquier mecanizado. La configuración angular del fundido base y guías X extendidas ofrecen mejor rigidez y precisión de pieza. Al ser guías lineales más largas, el fundido del carro base que porta la torreta también puede ser más largo, dando base de soporte mucho más robusta para la torreta. Al calentarse componentes durante mecanizado, cabezal, contrapunto y carro transversal crecen en el mismo plano de 30°, 45° o 60° que el eje X —a diferencia del diseño "cuña volante" donde el eje X está montado en inclinación, pero el resto de componentes en plano horizontal.
Para más sobre consideraciones de compra, o torno y centros de torneado en general, consulte estos artículos previos:
- Consideraciones y Terminología de Torno CNC
- Duelo de Torretas Mill-Turn: VDI vs. BMT
- Tecnología Mill-Turn: entendiendo orientaciones de herramienta viva
- Introducción a la Tecnología Mill-Turn
máquina CNC
- Estrategias Esenciales de Layout PCB para Fiabilidad y Eficiencia de Costos
- Tornos CNC: Guía Completa sobre su Funcionamiento y Ventajas
- Cómo Elaborar Dibujos CNC Precisos: Consejos Esenciales
- Torno CNC TF2000 – Precisión para trabajo pesado y control amigable
- Millport SmartLathez 1740 CNC – Precisión y potencia
- GT-32 Torno CNC alta velocidad – Precisión, rigidez y velocidad
- V740 Torno vertical CNC de precisión – 40-50 HP, control Fanuc 21iT
- Trak TRL 1540V Torno CNC – Precisión y flexibilidad para mecanizado
- Torno CNC C620 versátil: Múltiples configuraciones para mecanizado de precisión
- Torno CNC YCM TC-16: Alto rendimiento, alto valor para automoción y electrónica
- Torno CNC de bancada plana LL-Series: ultra-rígido para torneado pesado de piezas grandes