



Fabricación Verde: Prácticas Sostenibles que Impulsan su Rentabilidad y Reputación
"Fabricación Verde" se ha convertido en una frase común usada por muchos en la industria más grande de América. La define Goodwin College como "la renovación de procesos de producción y el establecimiento de operaciones ambientalmente amigables dentro del campo manufacturero". Tomarse el tiempo para repensar procesos obsoletos puede ahorrarle tiempo, dinero y ayudar a construir su reputación como negocio de vanguardia. El establecimiento de procesos de mecanizado ambientalmente amigables es un gran salto en la dirección correcta para crear un negocio ecológico.
La Fabricación Verde es el siguiente paso lógico para la industria.
Cómo Empezar con la Fabricación Verde
El primer paso en su marcha hacia un taller más sostenible y fabricación verde es una evaluación del impacto ambiental de sus instalaciones. El método más común para la evaluación de impacto ambiental del proceso de manufactura es la Evaluación del Ciclo de Vida (ECV) o LCA. ISO 14040 define LCA como la compilación y evaluación de las entradas, salidas y potenciales impactos ambientales de un sistema de producto a lo largo de su ciclo de vida.
4 Preguntas para Hacerse:
- Definición de Objetivos y Alcance - ¿Qué estoy tratando de lograr en esta investigación?
- Análisis de Inventario - ¿Cuáles son las entradas cuantificadas (energía, agua, materiales, etc.) y salidas (emisiones de aire, aguas residuales)?
- Evaluación de Impacto - ¿Cómo afectan estas cosas al medio ambiente?
- Interpretación - ¿Qué puedo cambiar para hacer mis procesos más eficientes y ecológicos?
Hay bases de datos disponibles para ayudar con el análisis de inventario. Estas recopilan información como velocidad de avance, velocidad de corte, diámetro de herramienta, tiempo de corte, propiedades del refrigerante, y luego calculan todas las entradas y salidas de material y energía.
Entendiendo el Impacto de los Fluidos de Corte
Los fluidos de corte son probablemente el contaminante número uno en su taller, y están en su camino para lograr la fabricación verde. Según Modern Manufacturing Processes, los fabricantes norteamericanos consumieron más de 2 mil millones de galones en 2002, y el mercado de fluidos para trabajo de metales solo ha crecido desde entonces. Los fluidos de corte tienen varios beneficios para el proceso de mecanizado, principalmente enfriamiento de la zona de corte, lubricación y evacuación de virutas.
Contaminantes
Obtener el máximo provecho de su refrigerante es un factor clave de eficiencia de costos en cualquier taller. Por lo tanto, uno de los mayores problemas que probablemente enfrente, o está enfrentando actualmente, es el deterioro del rendimiento del fluido de corte debido a contaminantes. Los tipos más comunes incluyen:
- Aceites libres (aceite de arrastre o de cárter) - Líquido que lubrica engranajes y equipos de la CNC filtrándose en el fluido de corte
- Particulados Gruesos - Residuos sólidos relativamente grandes, virutas y rebabas
- Particulados Finos - Piezas extremadamente pequeñas de la pieza o herramienta que usualmente consisten en metales pesados como cobalto, cadmio, cromo, aluminio y plomo
- Microorganismos - Bacterias y hongos que crecen dentro de las paredes y tuberías de la máquina CNC
Los particulados gruesos como virutas y rebabas generalmente se extraen fácilmente usando H-Chain, cadena y vuelo, barra de empuje o sistema de canal. Los particulados finos son más difíciles ya que requieren separación o filtrado en forma de tanques de decantación, separadores de espuma, separación centrífuga o magnética. El aceite libre también puede eliminarse por filtrado pero también puede solucionarse rápida y fácilmente con un desnatador.
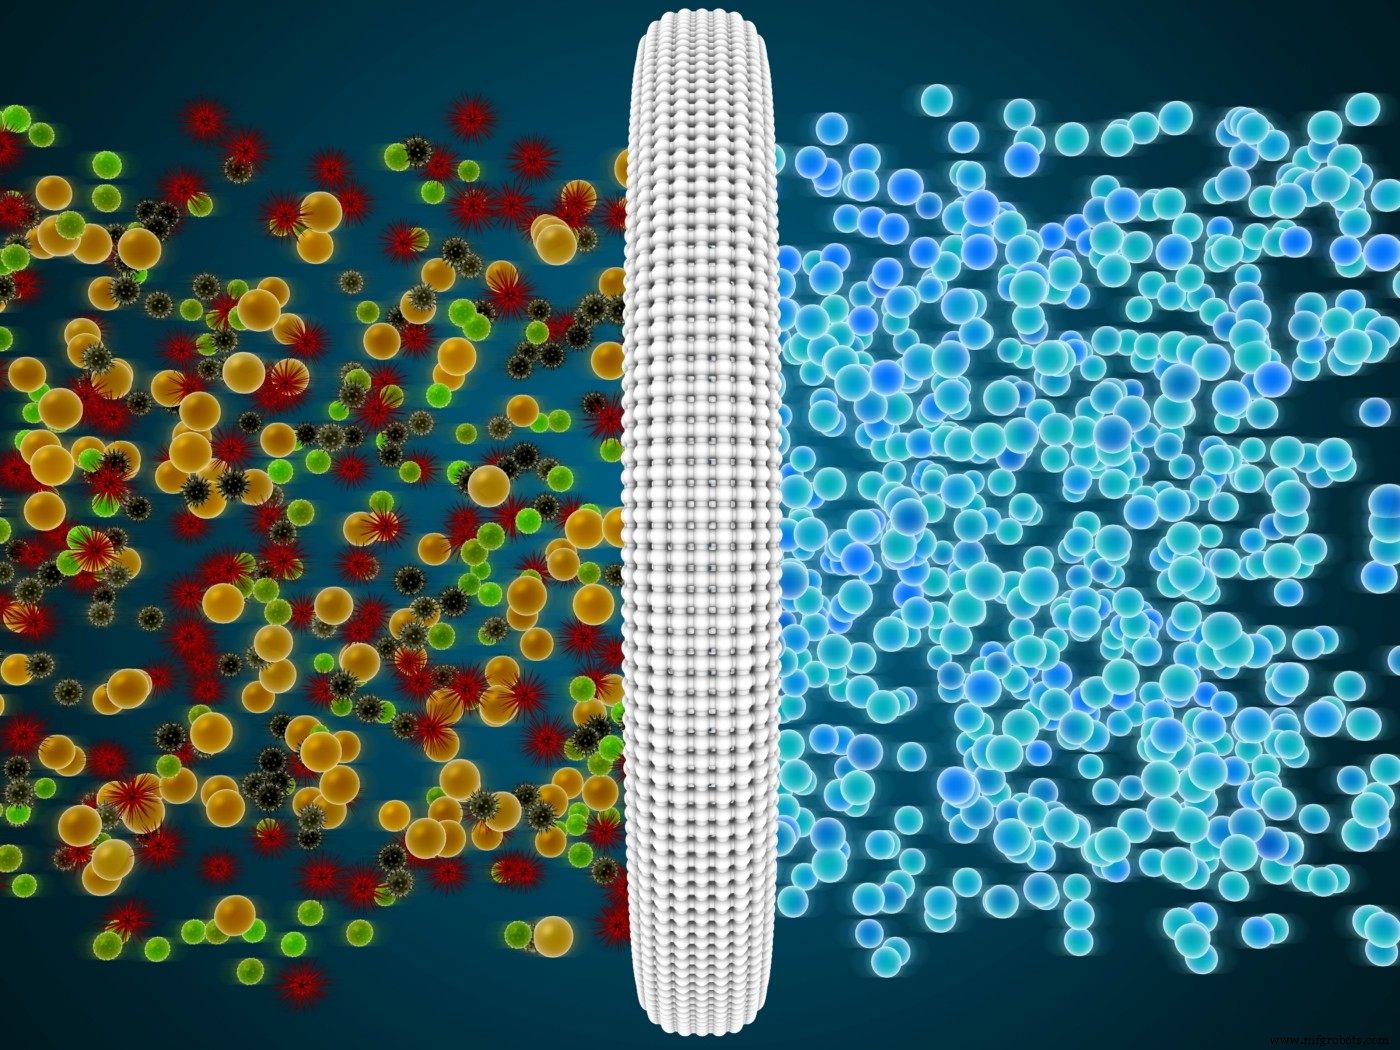
El sistema de filtrado adecuado puede ahorrar dinero a los talleres y ayudar al medio ambiente.
Los microorganismos son los más difíciles de eliminar ya que pueden ser una décima parte del tamaño de los particulados finos. El "hedor del lunes por la mañana" es un efecto secundario común de bacterias anaerobias excretando sulfuro de hidrógeno durante sus procesos metabólicos. Estos organismos son una de las principales razones por las que el refrigerante debe drenarse y cambiarse cada pocos meses. Los avances tecnológicos de las últimas décadas han hecho posible que sistemas de microfiltración de membrana separen biomasa, así como aceite de fluidos refrigerantes. Con estos sistemas, los operadores ya no tendrán que usar biocidas problemáticos ya que tienen efectos de salud problemáticos para el medio ambiente y empleados. Sin embargo, es importante notar que la mayoría de microorganismos no crecen en el fluido de corte sino en las paredes/tuberías de la máquina o enterrados en el residuo de virutas en el fondo del tanque.
Algunas formas de reducir la acumulación de microorganismos en su taller incluyen:
- Mantener las máquinas limpias - lodo, rebabas y virutas pueden ser caldo de cultivo para bacterias
- Reducir contaminación orgánica - saliva, sudor, jugo de tabaco y materia orgánica son fuentes de alimento para microorganismos
- Reducir la cantidad de aceite de arrastre - Esto también puede ser una fuente de alimento
Una pila sucia de virutas donde crecerán bacterias y apestarán su máquina.
Tipos de Fluidos de Corte
Un buen fluido de corte debe tener un punto de inflamación alto, buena adhesividad, alta estabilidad térmica y alta estabilidad oxidativa. Un punto de inflamación alto es necesario ya que el fluido no debe incendiarse a altas temperaturas (la gasolina tiene punto de inflamación bajo). La buena adhesividad permite que el fluido se adhiera a la superficie de la pieza. Esto crea una capa entre la herramienta y la pieza, ayudando a separarlas y reduciendo la fricción. Mayores cantidades de fricción llevan a mayor fuerza de corte, lo que lleva a mayores temperaturas de corte.
Las altas temperaturas de corte son problemáticas, ya que causan desgaste más rápido de la herramienta y pueden causar endurecimiento de la pieza. Alta estabilidad térmica significa que a altas temperaturas, el fluido debe tener baja viscosidad (un ejemplo de fluido con alta viscosidad sería miel a temperatura ambiente). Una viscosidad menor en la zona de corte permite menor fricción, y por lo tanto menor calor y fuerza de corte. La estabilidad oxidativa de un fluido decide cuánto tiempo puede usarse. Con el tiempo, el aceite comienza a oxidarse, lo que causa que su viscosidad y cantidad de depósitos de lodo aumenten.
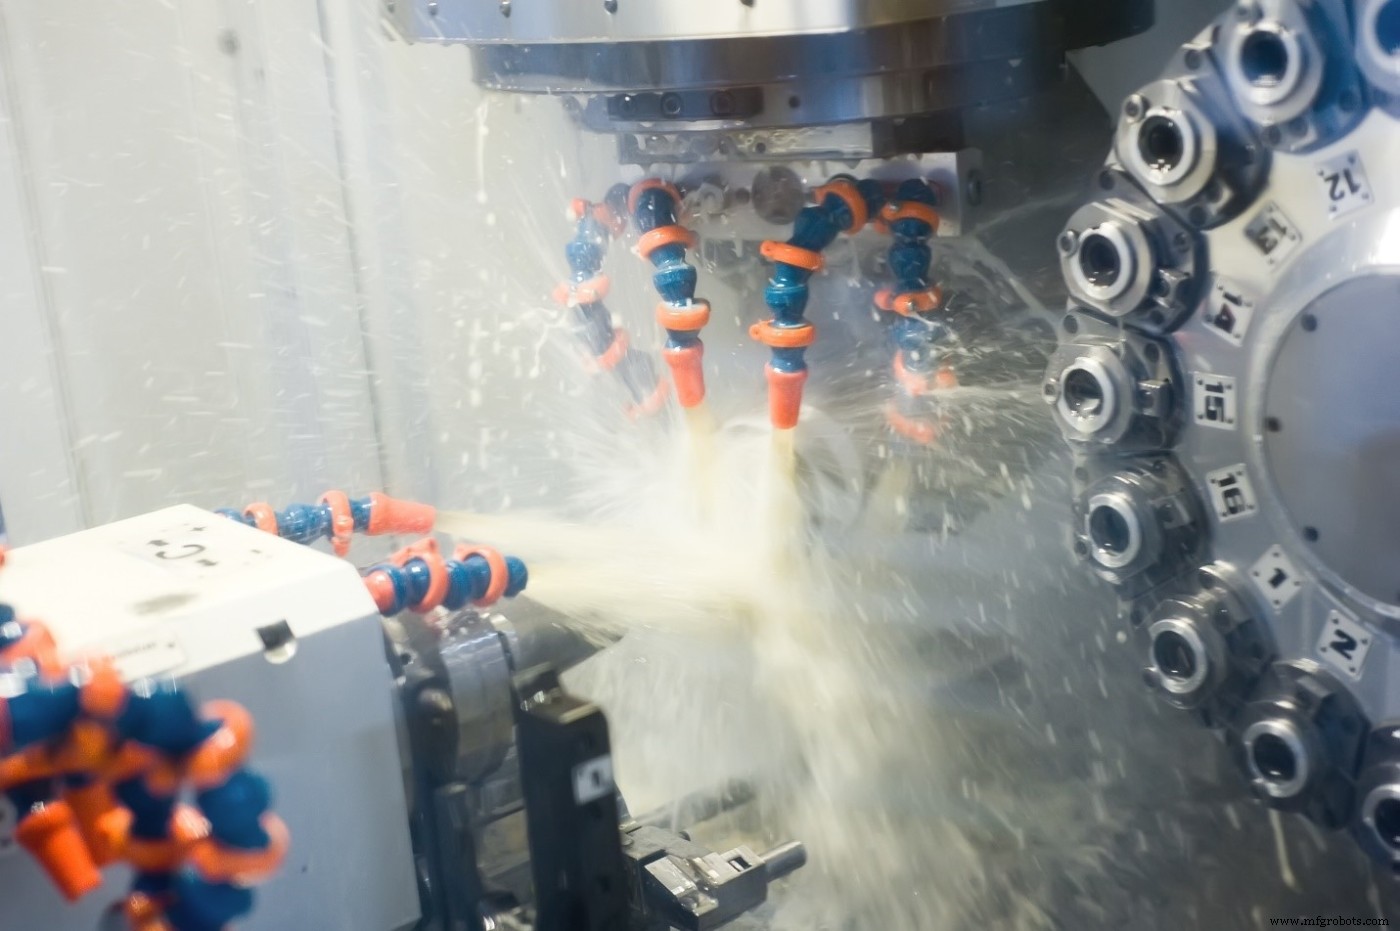
Cantidades excesivas de refrigerantes pueden significar una cantidad excesiva de residuos.
Para este artículo, los fluidos de corte se dividirán en dos categorías amplias: biodegradables y no biodegradables.
Refrigerantes No Biodegradables
Los refrigerantes no biodegradables son a base de petróleo. Tienen alta toxicidad humana y ecológica, resultando en riesgos laborales. También tienen procesos de eliminación complicados.
Refrigerantes Biodegradables
Los refrigerantes biodegradables son a base de plantas. Generalmente se fabrican a partir de vegetales como soja, coco y canola, o plantas no comestibles como neem, karanja y jatrofa. Este factor los hace un recurso renovable y menos tóxicos para humanos y medio ambiente.
En años recientes, algunos aceites vegetales modificados han superado a los aceites a base de petróleo en rendimiento respecto a acabado, supresión de calor y lubricación. Un estudio publicado en Science Direct, centrado en torneado de acero inoxidable 304, reveló que aceite de coco con aditivo de ácido bórico fue significativamente mejor combatiendo desgaste de flanco y rugosidad comparado con otros dos fluidos. Esto se debió a la alta estabilidad térmica de la solución vegetal.
Otro estudio, publicado en IOP Science, encontró que una combinación de aceite de neem y karanja fue superior a SAE 20W40 (aceite a base de petróleo) en lubricación al taladrar acero dulce. Los resultados mostraron que la solución vegetal redujo la fuerza de corte debido a su mayor viscosidad y adhesividad. Esto llevó a un mejor acabado en la pieza.
Resumen de Cambios de Refrigerante Eficientes en Costos
- Reducir acumulación de microorganismos manteniendo máquinas limpias y reduciendo contaminación externa
- Instalar sistema de microfiltración de membrana
- Cambiar a fluido de corte más eficiente y biodegradable
El Impacto Positivo del Mecanizado en Seco
El mecanizado en seco debe utilizarse siempre que la oportunidad se presente, ya que se eliminan los costos y problemas ambientales asociados con la obtención, gestión y eliminación de fluido de corte. Otro beneficio es la ausencia de choque térmico. Cuando la fresa sale del corte pero el refrigerante sigue disparando, la gran fluctuación de temperatura (choque térmico) causará que el filo se degrade más rápido que si funcionara en caliente todo el tiempo. El mecanizado en seco es más prevalente en operaciones con cortes interrumpidos o al cortar aceros endurecidos. Es especialmente popular en fresado con altas velocidades y avances. Cortar con parámetros altos permite que la mayor parte del calor se disperse en las virutas en lugar de en la pieza. Esto también ocurre al mecanizar aceros endurecidos.
Utillaje Ideal para Mecanizado en Seco
La herramienta ideal debe ser más resistente al calor y menos generadora de calor. El carburo es un buen sustrato ya que es extremadamente duro y fuerte. Las herramientas recubiertas son la mejor opción para mecanizado en seco ya que tienen mejor aislamiento térmico y auto-lubricación mejorada.
El Efecto Positivo de Lubricación de Cantidad Mínima (MQL)
- Consumo de fluido significativamente reducido
- Fluidos y lubricantes más seguros
- Riesgos de salud reducidos para empleados
- Ambiente de taller más limpio
- Mantenimiento reducido
Dado que se usa una cantidad tan pequeña de fluido en MQL, esto lo hace una aplicación perfecta para usar aceites vegetales ligeramente más caros. Se ha encontrado que MQL es más efectivo en operaciones de aserrado y taladrado.
Beneficios de la Fabricación Verde
Revisar sus operaciones de mecanizado actuales desde una perspectiva ambiental puede ahorrarle tiempo, dinero y crear un lugar de trabajo menos peligroso para sus empleados. Usando las técnicas anteriores, se puede aproximar la eficiencia del taller y hacer cambios apropiados para el beneficio de generaciones presentes y futuras.
máquina CNC
- Desbloquee la Precisión: Cómo una Máquina de Corte por Chorro de Agua de 5 Ejes Transforma la Fabricación y Proyectos DIY
- Descubra las Ventajas del Corte por Chorro de Agua: Precisión, Sin Calor y Versatilidad
- Elegir la máquina de corte por plasma CNC adecuada para su taller: Guía práctica
- Máquinas de Corte Láser de Fibra: Precisión y Eficiencia en la Fabricación de Chapa Metálica
- Cómo el Mecanizado CNC Impulsa Eficiencia y Calidad en Producción a Gran Escala
- Mecanizado CNC de Precisión: Esencial para la Excelencia en la Fabricación Aeroespacial
- Explore la Maquinaria Diversa en Nuestro Taller de Mecanizado de Precisión
- Cómo Seleccionar un Taller de Mecanizado CNC de Alta Calidad para su Proyecto
- Servicios CNC de Alta Precisión en Orlando – Rápidos, Locales, Rentables
- Elegir el Taller de Mecanizado CNC Adecuado para Proyectos de Precisión
- Asociarse con un Taller de Maquinado Local: De Prototipos a Producción